


Hvis du er ved at banke et 9/16 gevind, er den første specifikation, du har brug for, 9/16 tapborestørrelsen. For et 9/16-12 UNC groft gevind er standard tapboret 31/64 tomme (0,4844 tomme), og for et 16/9-18 UNF fint gevind er standard tapboret 33/64 tomme (0,5156 tomme). Disse tal antager en gevinddybde på omkring 75 procent af den fulde gevindform, hvilket er den konvention, der bruges af de fleste haneproducenter, maskinværksteder og ingeniørhåndbøger. Valg af et andet bor ændrer indgrebsdybden, drejningsmomentet på hanen og den belastning, det færdige gevind kan bære, så denne dimension bør behandles som en ingeniørbeslutning snarere end en eftertanke.
I afsnittene nedenfor forklarer vi, hvordan 9/16-boreborestørrelsen udledes, hvordan den ændrer sig, når du banker på aluminium, legeret stål, rustfrit stål, støbejern eller plast, og hvordan du vælger mellem UNC- og UNF-serien til en given anvendelse. Vi dækker også de mest almindelige fejl, herunder forveksling mellem 9/16 og M14 metriske gevind, og de praktiske reparationsmetoder, der er tilgængelige, når en 9/16 gevind strimler. Hvis du er en ingeniør, en indkøber eller en vedligeholdelsesspecialist, der sammenligner haner, gevindindsatser og installationsværktøjer fra forskellige leverandører, vil oplysningerne her hjælpe dig med at lave en mere pålidelig specifikation første gang, hver gang.
Hvorfor 9/16 tapborstørrelsen kontrollerer gevindstyrke og værktøjslevetid
En hane skærer indvendige gevind ved at fjerne materiale fra væggene i et boret hul. Diameteren af dette hul bestemmer, hvor meget metal der er tilbage mellem hullet og den nominelle gevinddiameter, og derfor hvor dyb gevindformen vil være. Hvis boret er mindre end den anbefalede værdi, skal hanen skære mere materiale, hvilket øger skæremomentet, øger varmen og gør spånevakueringen sværere. I et groft gevind som 9/16-12 er stigningen relativt stor, så en lille fejl i borediameter har en målbar effekt på skærebelastningen.
Standarden på 75 procent gevinddybde er et kompromis. Test har konsekvent vist, at et 75 procent indvendigt gevind bærer næsten lige så meget belastning som et 100 procent gevind, typisk 90 til 95 procent af afisoleringsstyrken, mens det kræver mærkbart mindre anboringsmoment. Hele 100 procent gevind bruges sjældent i produktionen, fordi det kræver et usædvanligt nøjagtigt hul og skaber store skærekræfter, der kan knække haner, især ved diametre, hvor hanen allerede bliver brugt tæt på sin grænse. Til vedligeholdelsesanboring, hvor emnet kan holdes på plads, og justeringen ikke altid er perfekt, giver 75 procent-konventionen også en lille margen for overmål.
Når boret er for lille, er symptomerne forudsigelige: hanen strammer, når den bevæger sig frem, spånerne pakker sig, og rillerne tilstoppes. I rustfrit stål kan den arbejdshærdede overflade hurtigt ødelægge en hane. Når boret er for stort, bliver gevindet overfladisk, og afisoleringsmomentet falder, hvilket kan gøre det muligt for fastgørelseselementet at trække sig ud eller lække i et væskesystem. Fordi forskellen mellem et funktionelt gevind og et defekt gevind ofte kun er nogle få tusindedele af en tomme, bør butikker ikke forsøge at improvisere en borestørrelse til 9/16 gevind uden at kontrollere et pålideligt diagram.
9/16 Tap Drill Størrelsesdiagram: UNC, UNF og metriske ækvivalenter
Tabellen nedenfor viser de anbefalede 9/16 tapbor-størrelser for de to kejserlige gevindserier, der oftest forekommer i bil-, rumfarts- og almindeligt maskinarbejde, sammen med de nærmeste metriske ækvivalenter. De kejserlige værdier er taget fra standard tapborediagrammer, der antager 75 procent gevinddybde. De metriske rækker er inkluderet, fordi M14 er den tætteste standardstørrelse på 9/16 tomme, og et 9/16 hul bruges nogle gange som en erstatning for M14 eller omvendt i prototypearbejde, selvom de to gevind ikke er udskiftelige.
| Trådbetegnelse | Pitch eller TPI | Anbefalet boremaskine | Decimaltommer | Metrisk ækvivalent |
|---|---|---|---|---|
| 9/16-12 UNC | 12 TPI | 31/64 tommer | 0.4844 | 12,3 mm |
| 9/16-18 UNF | 18 TPI | 33/64 tommer | 0.5156 | 13,1 mm |
| M14 x 2,0 | 2,0 mm | 12,2 mm | 0.4803 | 12,2 mm |
| M14 x 1,5 | 1,5 mm | 12,7 mm | 0.4999 | 12,7 mm |
| M14 x 1,25 | 1,25 mm | 12,8 mm | 0.5039 | 12,8 mm |
Før du vælger en boremaskine, skal du sammenligne gevindserien omhyggeligt. En 9/16-12 UNC hane kræver et 31/64 tommer hul, mens en 9/16-18 UNF hane kræver et 33/64 tommer hul, og de to bor er ikke udskiftelige. Nedenstående diagram sætter disse værdier i perspektiv ved at vise borediameteren som en procentdel af den nominelle gevinddiameter.
Den bedste måde at forstå disse tal på er at sammenligne dem visuelt som et forhold snarere end som absolutte diametre. Det vandrette søjlediagram, der følger, viser borediameteren som en procentdel af den nominelle gevinddiameter for de fem gevind i tabellen ovenfor. Det gør forskellen mellem grove og fine serier let at se på et øjeblik.
Denne procentvise visning er mere nyttig end rå decimalværdier, når du evaluerer tråde med lidt forskellige nominelle størrelser. Det hjælper også, når du estimerer et sondebor til en ikke-standard stigning. Bemærk, at de grove tråde klynger sig tæt på 86 til 87 procent, mens de fine tråde stiger til omkring 91 procent.
Procentsatserne bekræfter et mønster, der gælder på tværs af hele tappeborediagrammet. 9/16-12 UNC-boret på 31/64 tommer svarer til 86,1 procent af den nominelle diameter på 0,5625 tommer, hvilket efterlader materiale til et dybt, men robust gevind. Det fine 9/16-18 UNF-bor på 33/64 tomme svarer til 91,7 procent af den samme nominelle diameter, så hullet er synligt større, og gevindformen er mere lavvandet. Et større hul til den fine stigning betyder, at hanen fjerner mindre materiale og støder på mindre drejningsmoment, hvilket beskytter hanen i hårdere materialer. Det metriske M14 x 2,0 gevind, den nærmeste standardstørrelse på 9/16, bruger et 12,2 mm bor, svarende til omkring 87,1 procent af dets 14 mm diameter. M14 x 1,5 fine variant tager et 12,7 mm bor, eller 90,7 procent, som nøje matcher opførselen af det kejserlige fine gevind. M14 x 1,25-varianten sidder mellem 1,5 og de andre fine tonehøjder på 91,4 procent, hvilket afspejler den mindre tonehøjde. På tværs af industrien sidder grove tråde generelt i 86 til 88 procent-båndet, mens fine tråde forbliver tæt på 91 procent. Dette forhold forklarer, hvorfor du ikke kan bruge et enkelt bor til alle 9/16-gevind. Hvis boret er for lille, overbelastes og knækker hanen, især i rustfrit stål. Hvis boret er for stort, er gevindformen for flad og kan aftage under arbejdsbelastning. Forståelse af procentforholdet giver dig også mulighed for at estimere en rimelig borstørrelse for usædvanlige stigninger, der ikke er udskrevet i et standarddiagram. For indkøbsteams styrker denne sammenligning, hvorfor haner og bor bør købes som et matchet system fra en ingeniørleverandør i stedet for som ikke-relateret værktøj.
Sådan beregnes 9/16-boreborestørrelsen
Den hurtigste formel til at estimere en tapborstørrelse er at trække stigningen fra den nominelle diameter. For imperiale gevind er stigningen den gensidige af antallet af gevind pr. tomme, så formlen bliver borediameter = hoveddiameter - (1 / TPI). Denne beregning giver en teoretisk værdi, der svarer til cirka 75 procent gevindindgreb for de fleste almindelige gevindformer, og resultatet rundes derefter op til nærmeste standardborstørrelse.
For 9/16-12 UNC-gevindet, som vises på mange ældre tegninger som 9/16-12 NC, er den nominelle diameter 0,5625 tomme, og stigningen er 1/12 tomme eller 0,0833 tomme. At trække stigningen fra giver 0,4792 tommer, og det nærmeste standardborebor er 31/64 tommer, som måler 0,4844 tommer. Det er den værdi, der vises i ethvert pålideligt 9/16 borediagram. Hvis du selv beregner dette, vil du opdage, at resultatet falder mellem et 15/32 tommer bor (0,4688 tommer) og et 31/64 tommer bor (0,4844 tommer), og diagramværdien vælger den tætteste af de to.
For 9/16-18 UNF-gevindet er stigningen 1/18 tomme eller 0,0556 tomme. Formlen giver 0,5625 - 0,0556 = 0,5069 tomme. Det nærmeste standardbor er 33/64 tommer, som måler 0,5156 tommer, og det er den værdi, der bruges på tværs af industrien til 9/16-18 tapping. Det er værd at bemærke, at den beregnede værdi ligger mellem 1/2 tomme og 33/64 tomme, og forskellige diagramudgivere vælger baseret på deres interne test og den dybde af engagement, de ønsker at levere.
For metriske tråde gælder den samme logik. Et M14 x 2,0 gevind har en hoveddiameter på 14 mm og en stigning på 2,0 mm, så den simple formel giver 12,0 mm, mens det anbefalede bor i standarddiagrammer er 12,2 mm. Den lidt større værdi tegner sig for den geometriske højde af gevindformen og den måde en skarp borespids faktisk skærer i et boret hul.
Indgrebsværdien på 75 procent kan justeres, når du arbejder med hårde materialer eller tynde vægge. Tabellen nedenfor viser, hvordan målindgrebet ændrer det anbefalede bor for et 9/16-12 UNC gevind. For vanskelige materialer såsom rustfrit stål eller hærdet legeret stål reduceres indgrebet til omkring 65 procent, hvilket reducerer anboringsmomentet og reducerer risikoen for, at hanen går i stykker, mens der stadig efterlades tilstrækkelig gevindkontaktareal til de fleste statiske belastninger.
| Mål engagement | Beregnet borediameter | Nærmeste standard boremaskine | Faktisk engagement |
|---|---|---|---|
| 75 % (standard) | 0,4858 tommer | 31/64 tommer (0.4844 in) | 76 % |
| 65% (hårdt materiale) | 0,4961 tommer | 1/2 tommer (0,5000 tommer) | 61 % |
| 60% (tynd væg) | 0,5012 tommer | 1/2 tommer (0,5000 tommer) | 61 % |
Bemærk, at standard 31/64 tommer boret allerede er meget tæt på 75 procent engagementsmålet. Når du trapper ned til 65 procent, er det praktiske resultat et 1/2 tomme bor, som sænker gevinddybden til omkring 61 procent. Dette er en almindelig praksis ved anboring i rustfrit stål, hvor den reducerede skærebelastning mere end kompenserer for den lidt lavere gevindstyrke. Kontroller altid din slutkundes engagementskrav, før du afviger fra standarddiagramværdien, især for trykholdige samlinger.
9/16-12 UNC vs 9/16-18 UNF: Hvilken tråd skal du angive?
Diameteren 9/16 fås i både grove og fine serier, og valget har indflydelse på borstørrelsen, taptypen og samlingens ydeevne. Grove gevind har en større stigning, hvilket skaber en dybere gevindform i en given vægtykkelse og er mere tilgivende i applikationer med dårlig smøring. Fint gevind har en mindre stigning, hvilket giver en lidt større mindre diameter, bedre modstandsdygtighed over for vibrationsløsnelse og finere justeringsevne.
9/16-12 UNC grov serie
| 9/16-18 UNF fine serie
|
I praksis foretrækkes det grove 9/16-12 gevind, når samlingen ofte skilles ad, når materialet er relativt blødt, eller når hullet er blindt, og spånafgang er vanskelig. Det fine 9/16-18 gevind foretrækkes til applikationer med kraftige vibrationer, tyndvæggede huse, eller hvor der kræves en præcis forspændingsjustering. Fine gevind gør det også lettere at banke i hærdede materialer, fordi den mindre stigning reducerer skærekraften pr. omdrejning.
En vigtig nuance er, at et fint gevind har en større mindre diameter, hvilket betyder, at tværsnittet af gevindhullet er større, og spændingskoncentrationen er lavere. Derfor bruger mange hydrauliske komponenter med 9/16 porte -18 UNF-serien frem for grove gevind. Afvejningen er, at fine gevind lettere beskadiges under håndtering og krydsgevind, så operatører skal være mere forsigtige, når hanen eller bolten startes.
Hvor 9/16-tråde optræder i rigtige tekniske applikationer
9/16 gevindstørrelsen er almindelig i bilindustrien. I personbiler og erhvervskøretøjer optræder 9/16-18 UNF-gevind i bremsekalibermonteringsbolte, trækstangsender, transmissionsventilhuse og oliekølerlinjer, hvor den fine stigning giver vibrationsmodstand og en kompakt form. 9/16-12 UNC-gevindet er mere almindeligt i motorophæng, ophængningsled og fastgørelsesanordninger til tungt udstyr, hvor grove gevind holder bedre under driftsforhold med snavs eller periodisk belastning.
Inden for rumfart er 9/16-18 UNF-serien ofte specificeret til strukturelle fastgørelseselementer og hydrauliske fittings fremstillet efter AN-, MS- eller SAE-standarder. Flykomponenter er ofte produceret i aluminiumslegering, hvor det fine gevind griber godt ind, og den større mindre diameter bidrager til træthedsydelsen. Enhver beslutning om 9/16 tapborestørrelsen i denne industri er underlagt tekniske standarder og reparationsmanualer, så diagramværdien bør aldrig ændres uden godkendelse fra designmyndigheden.
Hydrauliske systemer er en stor bruger af 9/16-18 UNF gevind. SAE lige gevind O-ring boss port, der bruges på mange ventiler, manifolds og pumper til en -6 størrelse fitting er bearbejdet med et 9/16-18 UNF gevind. Når porten afbrydes under vedligeholdelse, er reparationsomkostningerne høje, fordi manifolden kan betjene flere kredsløb, og udskiftning er dyr. Dette er grunden til, at mange vedligeholdelsesteam har et trådindsatssæt i den nøjagtige 9/16 størrelse ved hånden.
Jernbanemateriel og generelt maskineri er afhængige af 9/16-12 UNC for mindre kritiske strukturelle samlinger, klemplader og justerbare armaturer. Det grove gevind giver en vis grad af tilgivelse, når gevind skæres i støbejerns- eller blødt stålhuse på stedet. Til fiksturplader, der bruges i CNC-bearbejdning, er 9/16-12-tapphullet populært, fordi det accepterer en kraftig socket-skrue og efterlader tilstrækkelig godstykkelse til aluminiumsværktøjsplader.
Anboring 9/16 gevind i aluminium, stål, rustfrit stål og plast
Den samme 9/16 tapborstørrelse giver ikke altid det ideelle gevind, når grundmaterialet ændres. Bløde og gummiagtige materialer som aluminium har brug for skarpe haner og en pålidelig hulstørrelse, arbejdshærdende materialer som rustfrit stål har gavn af et lidt større bor, og skøre materialer som støbejern er generelt tilgivende. Tabellen nedenfor opsummerer de praktiske indstillinger for de mest almindelige basismaterialer.
| Grundmateriale | Anbefalet boremaskine | Tryk på skriv | Smøring | Noter |
|---|---|---|---|---|
| Aluminium 6061 | 31/64 tommer | Spiralfløjte eller formhane | Let olie eller petroleum | Skarpt tryk påkrævet; fremragende tråde |
| Blødt stål | 31/64 tommer | Spiralpunkt | Opløselig skæreolie | Standard praksis |
| Legeret stål 4140 | 1/2 tomme | Spiralfløjte, TiN belagt | Sulfuriseret olie | Reducerer drejningsmomentet |
| Rustfri 304/316 | 1/2 tomme | Spiralfløjte, TiN/TiCN | Højtrykspasta | Undgå arbejdshærdning |
| Støbejern | 31/64 tommer | Lige fløjte | Tør eller let olie | Korte pulveragtige chips |
| Plast og nylon | 31/64 til 33/64 tommer | Lige fløjte | Tør eller luft | Brug indsatser til gentagen montering |
I aluminium giver standard 31/64 tommer hul et rent gevind, når hanen er skarp og spindelhastigheden er moderat. Spånen har en tendens til at være lang og snorlige, så en spiralfløjtehane er nyttig i blinde huller. Hvis aluminiumskomponenten skal samles og skilles ad flere gange, bør en selvskærende gevindindsats eller en trådindsats overvejes fra designstadiet, fordi et aluminiumsgevind har en begrænset afisoleringstærskel.
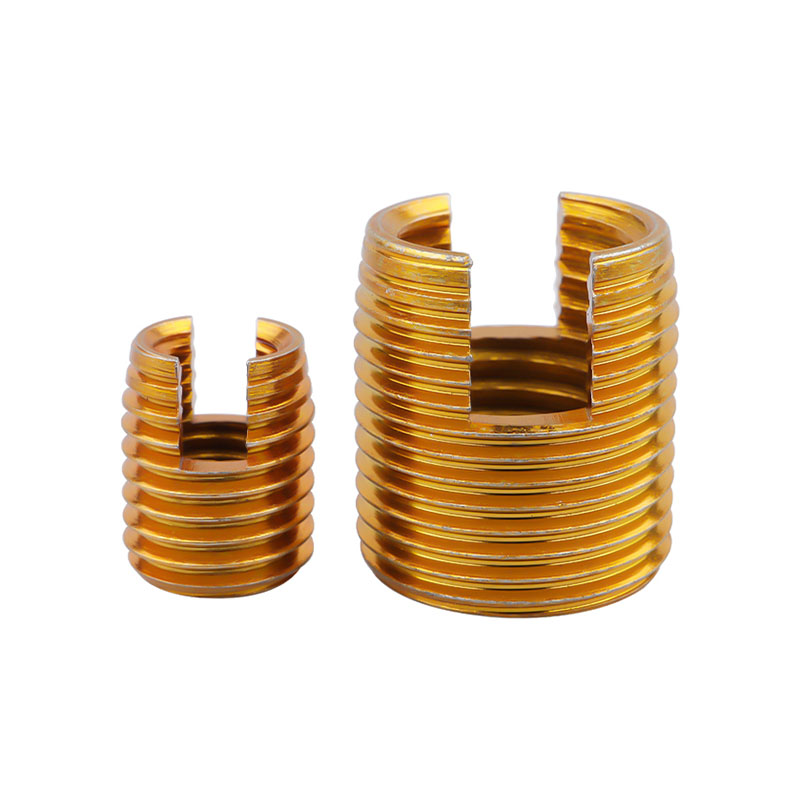 Selvskærende gevindindsats i kulstofstål til aluminium Denne selvskærende gevindindsats styrker indvendige gevind i bløde materialer som aluminium uden forskæring, hvilket reducerer risikoen for afskalning ved gentagen montering og demontering. Se produkt →
I legeret stål og rustfrit stål reduceres gevindindgrebet fra omkring 76 procent til 61 procent ved at falde til et 1/2 tomme bor. Denne reduktion sænker skæremomentet og risikoen for arbejdshærdning. Hanen skal have en højtydende belægning, og driften skal køre med en konservativ hastighed med masser af skærevæske. Mange maskinværksteder bruger en peck-tappecyklus i blinde huller til at bryde spånerne og rydde fløjterne.
Til støbejern foretrækkes standard 31/64 tommer bor, fordi materialet producerer fine spåner, der ikke pakkes let. Den største bekymring er at holde gevindstarten ren, så hanen ikke skrider på affasningen. For plast afhænger valget af vægtykkelsen og belastningen. Et større bor reducerer risikoen for at revne delen, mens en gevindindsats forbedrer belastningsevnen og tillader gentagen montering uden at slide plastikken.
Almindelige 9/16 tappefejl og hvordan man undgår dem
Et overraskende antal 9/16 gevindfejl kommer ikke fra et dårligt tap, men fra en simpel valgfejl, før hanen rører emnet. Listen nedenfor dækker de hyppigste fejl, vi ser i produktions- og reparationsmiljøer.
- Brug af UNC-boret til en UNF-hane eller omvendt. En 9/16-12 hane i et 33/64 tommer hul skærer en tynd, svag tråd, der vil strippe, mens en 9/16-18 hane i et 31/64 tommer hul vil sætte sig fast og knække. Bekræft serien, før du vælger en boremaskine.
- Forvirrende 9/16 med M14. 9/16 tommer gevindet har en nominel diameter på 0,5625 tommer, mens M14 måler 0,5512 tommer. Pitchværdierne er forskellige, så en 9/16-12 tap kan ikke bruges i et M14 hul, selvom et 12,2 mm bor numerisk ligner 31/64 tomme.
- Ignorerer boretolerancen. Et slidt eller lavkvalitets 31/64 tommer bor kan skære et hul, der er flere tusindedele af en tomme overstørrelse, hvilket ændrer indgrebet og svækker gevindet. Brug et kvalitetsbor og kontroller hulstørrelsen ved kritiske opgaver.
- Tapning af blinde huller uden at rydde spåner. Et 9/16 gevind i et blindt hul fanger spåner i bunden, og hanen vil binde i det øjeblik, hvor rillerne fyldes. Brug en spiralfløjtehane og en hakkecyklus i stedet for at tvinge hanen dybere.
- Overspringende skærevæske i rustfrit stål. Rustfrit arbejde hærder hurtigt. Uden væske bliver overfladen hårdere end hanen, og hanen slides eller knækker inden for få omgange. Brug en højtrykspasta eller en dedikeret rustfri tappevæske.
- Brug af en slidt vandhane. En hane, der allerede har afsluttet mange huller, vil skære for store tråde eller pludselig knække ved roden. Hold øje med tapens levetid, og udskift hanerne, før gevindkvaliteten forringes.
Reparation af beskadigede 9/16 gevind med gevindindsatser
Et afisoleret 9/16 gevind betyder ikke altid et nyt hus, en ny manifold eller en dyr nedetid. Hvis gevindet i et aluminiums topstykke, en gearkasse eller et hydraulisk ventilhus er beskadiget, kan en trådindsats genoprette forbindelsen til en pålidelig tilstand på få minutter. Reparationsprocessen bruger en tapboremaskine, der er specifik for indsatsen, ikke standard 9/16 tapboremaskinestørrelsen, fordi indsatsen optager den originale gevindkonvolut, og der kræves et overdimensioneret tapgevind.
Standardreparationssekvensen er ligetil. Bor først det gamle gevind ud med den borstørrelse, der anbefales af skærproducenten. For det andet bankes det nye hul med en speciel STI-hane, som er slebet i overstørrelse i forhold til standard 9/16-hanen, så indsatsen passer efter installationen. For det tredje vikle indsatsen ind i det tapede hul ved hjælp af et installationsværktøj. Til sidst, hvis indsatsen har en tang, brækkes den af efter installationen. Den færdige boring er et 9/16 indvendigt gevind, der matcher de originale dimensioner og accepterer den samme bolt.
- Bor det beskadigede gevind ud til indsatshusets diameter
- Bank på hullet med STI-hanen ved hjælp af STI-haneborestørrelsen
- Installer trådindsatsen med et dedikeret installationsværktøj
- Knæk tangen af, og inspicér det sidste gevind med en propmåler
 Spiralindsatsleverandør til gevindreparation Denne leverandør tilbyder en række wire-, nøglelåsnings- og skruelåseindsatser, og leverer pålidelige løsninger til genoprettelse af beskadigede gevind og håndtering af højvibrationsapplikationer. Se produkt →
Indsatsmaterialet og belægningsmaterialet i drift. Trådindsatser af rustfrit stål er standardvalget for korrosionsbestandighed og styrke, og kulstofstålindsatser med zinkbelægning er en billigere mulighed for indendørs maskiner. Til højcyklus- eller højvibrationsapplikationer kan skærene med skruelåse med et låsesegment forhindre bolten i at bakke ud. Nøglelåseindsatser er en anden mulighed, når selve indsatsen skal låses mekanisk i modermaterialet.
Når du køber trådskær, skal leverandøren oplyse den korrekte STI tapborestørrelse for hver skærstørrelse. Fordi 9/16 UNC- og 9/16 UNF-serien bruger forskellige skær, skal reparationssættet matche den originale gevindserie nøjagtigt. En pålidelig gevindindsatsproducent vil dokumentere boret, hanen og installationsværktøjet som et enkelt sæt, hvilket reducerer risikoen for en forkert reparation.
Valg af de rigtige tap- og installationsværktøjer til 9/16-arbejde
Den hane, du vælger til 9/16 arbejde, bestemmer gevindkvaliteten lige så meget som boret gør. For et 9/16-12 UNC gennemgående hul skubber en spiralspidshane, nogle gange kaldet en pistolhane, chips foran snittet og er det hurtigste valg. For et blindt hul trækker en spiralfløjtehane spåner ud af hullet og forhindrer pakning i bunden. En lige fløjtehane er tilstrækkelig til lavvandede blinde huller i støbejern, men kæmper med lange spåner i aluminium eller stål.
Belægningen har betydning, selv når geometrien er korrekt. En blank ubelagt hane arbejder i støbejern og materialer med kort spån. En TiN-belagt hane håndterer legeret stål og reducerer vedhæftningen. En TiCN- eller TiAlN-belagt hane klarer sig bedre i aluminium og rustfrit stål, hvor belægningen sænker friktionen og forhindrer lokal svejsning på skærkanten. For den grove 9/16-12 stigning er skæremomentet relativt højt, så den korrekte belægning og en skarp skærkant er afgørende for ensartede resultater.
Skærehastigheden skal være konservativ. I legeret stål er en overfladehastighed omkring 30 til 50 SFM et sikkert udgangspunkt for håndtapping, mens aluminium kan bankes ved højere hastigheder med en stiv tapholder. Nøglen er at holde fremføringen synkroniseret med hanens ledning, så hanen ikke fungerer som et skæreværktøj under kompression. Brug af en haneholder eller et tappehoved med passende momentbeskyttelse kan forhindre brud, især i blinde huller.
Hvis du stadig sammenligner metoder, vores guide på hvordan man vælger en trådhane forklarer forskellen mellem lige fløjte, spiralspids og spiralfløjtehaner mere dybde, herunder de praktiske grænser for hver geometri.
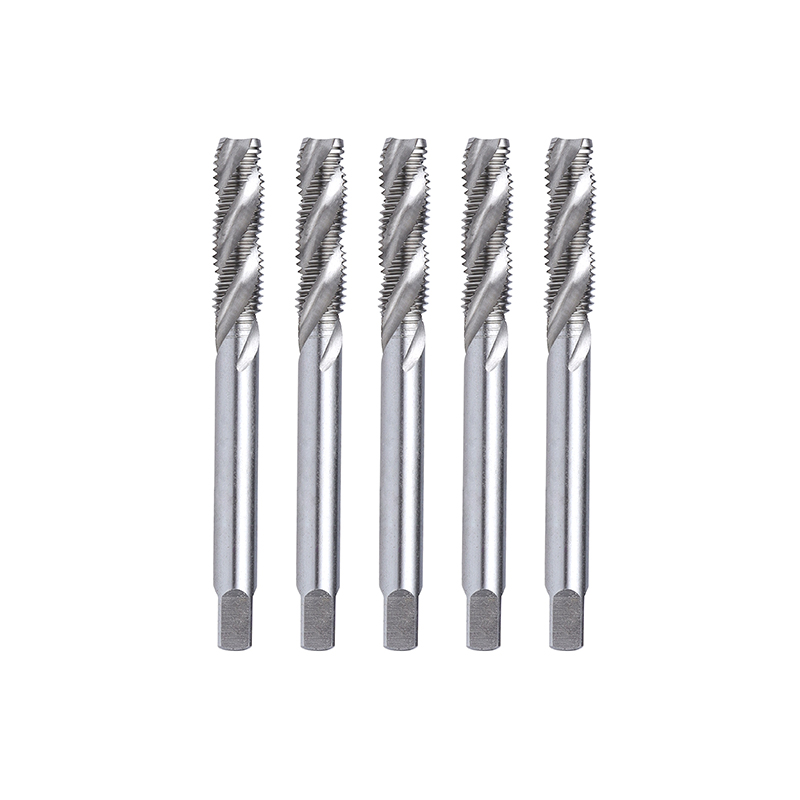 Spiraltrådshane til trådning med dybt hul Med spiralformede riller til effektiv spånevakuering reducerer denne hane risikoen for tilstopning og brud, hvilket gør den ideel til dybe huller, hårde metaller og automatiseret masseproduktion. Se produkt →
Ved gevindindsatsinstallationer er monteringsværktøjet lige så vigtigt som skæret. Et installationsværktøj af korrekt størrelse vikler indsatsen ind i hullet med den rigtige spænding, hvilket forhindrer indsatsen i at udvide sig eller forvrænge. Ekstraktionsværktøj er tilgængeligt, når en indsats skal fjernes til efterbearbejdning. Dette tilbehør bør komme fra samme leverandør som indsatserne for at garantere et matchende produktsæt.
Relaterede vejledninger og ressourcer
Hvis du har brug for at verificere specifikationerne eller vurdere en specialistleverandør for haner, gevindindsatser og installationsværktøjer, forbinder følgende ressource dig med producentens tekniske baggrund og produkterfaring.
Ofte stillede spørgsmål om 9/16 tapborestørrelser
Hvad er tapborestørrelsen for et 9/16-12 UNC gevind?Brug et 31/64 tommer bor, hvilket svarer til 0,4844 tommer eller omkring 12,3 mm. Dette bor producerer omkring 75 procent gevindindgreb i stål og er den værdi, der er trykt på standard tapborediagrammer for 9/16-12 UNC grovgevind. |
Hvad er tapborestørrelsen for et 9/16-18 UNF gevind?Brug et 33/64 tommer bor, hvilket svarer til 0,5156 tommer eller omkring 13,1 mm. Den fine stigning efterlader et større hul, som sænker anboringsmomentet og skaber et mere lavt, men vibrationsbestandigt gevind. |
Kan jeg bruge et 1/2 tomme bor til at banke et 9/16-12 gevind?Teknisk set ja, men kun når du vil reducere trådindgrebet. En 1/2 tomme boremaskine producerer omkring 61 procent indgreb i stedet for standard 75 procent, som er nyttig i rustfrit stål eller hærdet legeret stål. Til almindeligt arbejde er 31/64 tommer boremaskinen det sikrere valg. |
Hvad er det metriske ækvivalente bor for 9/16 gevind?Den nærmeste metriske gevindstørrelse er M14. Et M14 x 2,0 gevind bruger et 12,2 mm bor, og et M14 x 1,5 gevind bruger et 12,7 mm bor. Disse er tæt på de imperiale 9/16-værdier, men selve trådene er ikke udskiftelige. |
Er 9/16-12 UNC og M14 x 2.0 gevind det samme?Nej. 9/16-12 UNC har en nominel diameter på 0,5625 tommer (14,2875 mm) og en stigning på 12 TPI, mens M14 x 2,0 har en nominel diameter på 14 mm og en stigning på 2 mm. Diametrene er tætte, men stigningen og gevindformen er forskellige, så tap og bolte er ikke udskiftelige. |
Hvad betyder 75 procent trådengagement for et 9/16 tryk?Det betyder, at de indvendige gevind optager 75 procent af den teoretiske fulde gevinddybde. Dette er branchens kompromis mellem gevindstyrke og anboringsmoment. Et 75 procent gevind bærer næsten den fulde belastning af et 100 procent gevind, men kræver væsentligt mindre skærekraft. |
Hvilken hane skal jeg bruge til et 9/16-12 UNC blindt hul?Brug en spiralfløjtehane, som trækker spåner ud af hullet, mens den skærer. For et gennemgående hul er en spiralspidshane hurtigere, fordi den skubber spåner foran hanen. Brug altid en tappevæske, der passer til grundmaterialet. |
Hvordan reparerer jeg et afisoleret 9/16 gevind?Bor det beskadigede gevind ud til skærproducentens anbefalede diameter, bank i hullet med en STI-hane, og installer en trådindsats ved hjælp af et korrekt installationsværktøj. STI-hanen er slebet i overstørrelse sammenlignet med en standard 9/16-hane, så den originale bolt passer stadig efter at indsatsen er installeret. |
Resumé af endelig beslutning for dit 9/16 tappejob
At vælge den korrekte 9/16 tapborstørrelse er forskellen mellem et rent, pålideligt gevind og en knækket tap eller et afisoleret hul. For de fleste job er 31/64 tommer for 9/16-12 UNC og 33/64 tommer for 9/16-18 UNF tallene, der skal huskes. Når materialet kræver et lavere indgreb, skal du flytte til et 1/2 tomme bor til den grove serie, men bekræfte påføringskravet først. De metriske M14-gevind er tætte naboer, men de er ikke erstatninger for 9/16.
For indkøbs- og ingeniørteams reducerer samarbejdet med en specialistproducent også risikoen for specifikationsfejl. Dongtai Jinzhize Metal Products Co., Ltd. er en professionel gevindindsatsproducent og -leverandør, der producerer trådgevindindsatser, selvskærende indsatser, nøglelåseindsatser, indvendige-udvendige gevindkonverteringsmøtrikker, oliepropper og de vandhaner og installationsværktøjer, der følger med dem. Engroskøbere, der har brug for ensartet kvalitet på tværs af store mængder ordrer, kan købe den komplette tappe- og reparationsløsning som et matchet system i stedet for at samle værktøj fra flere leverandører.
Brug standardtapboreskemaet som dit udgangspunkt, juster for materialet og servicetilstanden, verificer gevindserien på tegningen, og udstyr dine operatører med kvalitetshaner og skærevæske. Et 9/16 gevind er en pålidelig og omkostningseffektiv forbindelse, når hullet bores korrekt første gang.


