


En tegning lander på en maskinmesterbænk. Forklaringen siger "303 rustfri" for en lille olieaftapningsprop og et parti selvskærende indsatser. Ingen spørger, om delen vil være stærk nok, for styrke var aldrig grunden til, at karakteren blev valgt. Delen blev plukket, fordi en skruemaskine skal dreje tusindvis af dem pr. skift med spåner, der knækker rent, og fordi den færdige komponent stadig skal overleve årevis med fugt, vejsaltspray og værkstedsfugtighed. Denne afvejning er præcis, hvad 303 rustfrit stål materialeegenskaber beskriver: en austenitisk kvalitet udviklet til bearbejdning først og korrosionsbestandighed dernæst.
Den korte version, før detaljen: 303 (UNS S30300, EN 1.4305, X8CrNiS18-9) er et 18/8-type chrom-nikkel austenitisk rustfrit stål med 0,15 til 0,35 procent svovl tilsat bevidst for at bryde spåner. Den kan ikke hærdes ved varmebehandling, den er i det væsentlige ikke-magnetisk i udglødet tilstand, dens udglødede trækstyrke ligger i 500 til 700 MPa-båndet, og dens generelle korrosionsbestandighed sporer tæt på 304. Det ene sted, hvor den tydeligt falder bagud, er modstandsdygtighed over for kloridgruber, fordi den samme mangansulfid-indeslutning er den første, der gør det til en opløsende ting i maskinen. miljø.
Denne artikel gennemgår sammensætningen, mekaniske og fysiske data, bearbejdelighed, korrosionsadfærd, varme- og svejsegrænser, udvælgelseslogik og sourcing-tjek, der ligger bag det korte svar. Den er skrevet til ingeniører, indkøbere og kvalitetsmedarbejdere, der skal begrunde et materialevalg på en tegning eller en indkøbsordre, ikke til en lærebog.
Nøgletilskud: 303 rustfrit stål er en fritbearbejdende austenitisk kvalitet, der bytter modstand mod kloridgruber for en af de højeste bearbejdningshastigheder af noget rustfrit stål, hvilket er grunden til, at det dominerer skruebearbejdede dele såsom gevindindsatser, adaptere og drænpropper.
303 Materialeegenskaber i rustfrit stål på et øjeblik
Før du borer i individuelle værdier, hjælper det at se hele karakteren i én visning. Tabellen nedenfor opsummerer overskriften 303 rustfrit stål materialeegenskaber, der fremgår af de fleste materialecertifikater og datablade, sammen med den praktiske konsekvens af hver enkelt på butiksgulvet.
| Ejendom | Typisk værdi | Hvad det betyder for en gevindkomponent |
|---|---|---|
| Klasse familie | Austenitisk, krom-nikkel | Ikke-hærdbar ved varmebehandling; styrke kommer fra koldt arbejde |
| UNS / EN betegnelse | S30300 / 1,4305 | Udskiftelig på de fleste tegninger med AISI 303 og X8CrNiS18-9 |
| Trækstyrke (udglødet) | 500 til 700 MPa | Tilstrækkelig til indsatser og propper belastet i forskydning og kompression |
| 0,2 procent flydespænding (udglødet) | 190 til 260 MPa | Lavt udbytte driver behovet for generøst gevindindgreb |
| Forlængelse | 35 til 50 procent | God duktilitet, så tråde ruller og deformeres i stedet for at revne |
| Hårdhed (udglødet) | 160 til 200 HB | Kan bearbejdes med standard hårdmetalværktøj ved høj overfladehastighed |
| Relativ bearbejdelighed | Omkring 78 procent af B1112 | Cirka 1,7 gange hurtigere at skære end 304 |
| Magnetisk adfærd | I det væsentlige ikke-magnetisk, når den er udglødet | Let magnetisme efter koldbearbejdning eller trådrullning |
| Kloridgruberbestandighed | Lavere end 304 og meget lavere end 316 | Undgå marin, kemisk og kraftig afisning |
Key takeaway: Hvis en specifikation kun siger "rustfri", er 303 og 304 ikke udskiftelige i et kloridmiljø, selvom de ser identiske ud på hylden.
Kemisk sammensætning og karakterbetegnelser
Alloy 303 er den fritbearbejdede modifikation af den 18/8 austenitiske familie. Dens basiskemi er i det væsentlige 304 med kontrollerede tilsætninger af svovl eller selen og en let afslappet kulstof- og fosforgrænse, der afspejler realiteterne ved højvolumen barproduktion snarere end ethvert forsøg på at forbedre korrosionsydelsen.
| Element | Rækkevidde | Rolle i karakteren |
|---|---|---|
| Kulstof (C) | 0,15 maks | Afdækket for at begrænse dannelsen af kromcarbid langs korngrænser |
| Silicium (Si) | 1.00 max | Deoxidation under smeltning; restniveauer påvirker bearbejdeligheden lidt |
| Mangan (Mn) | 2.00 max | Kombinerer med svovl for at danne indeslutninger af mangansulfid, der knækker spåner |
| Fosfor (P) | 0,20 maks | Højere end 304 godtgørelse; bidrager lidt til spånskørhed |
| Svovl (S) | 0,15 til 0,35 | Den definerende tilføjelse; skaber interne hak, der forkorter chips |
| Chrom (Cr) | 17,0 til 19,0 | Danner den passive oxidfilm, der giver korrosionsbestandighed |
| Nikkel (Ni) | 8,0 til 10,0 | Stabiliserer den austenitiske struktur og giver duktilitet og sejhed |
| Molybdæn (Mo) | 0,60 maks. (valgfrit) | Ikke med vilje tilføjet; fravær er det, der adskiller 303 fra 316 |
Svovlindholdet er det vigtigste enkelttal i denne tabel, og det er også det hyppigst fejlspecificerede tal. En varme på 0,15 procent svovl er mærkbart værre end en varme på 0,30 procent, men begge er fuldt ud kompatible med 303-specifikationen. For et skrueværksted, der producerer millioner af små skær om året, omsættes denne spredning direkte til værktøjsskift, cyklustid og skrothastighed.
Selen og kobber varianter
To varianter optræder regelmæssigt på tegninger og bør ikke behandles som identiske med standard 303:
- 303Se (UNS S30323) - selen erstatter svovl som tilsætning til frit bearbejdning. Spånkontrol er god, og overfladefinishen er ofte bedre, men maskinbearbejdelighedsindekset er lidt lavere end svovlbærende 303. Hovedårsagen til at vælge det er forbedret varm- og koldformbarhed og lidt bedre korrosionsbestandighed, fordi selenindeslutninger er mindre aggressive pitinitiatorer end sulfider.
- 303 Cu - en kobberbærende variant, der anvendes, hvor der er behov for forbedret kold kurs eller lidt bedre korrosionsydelse. Det er almindeligt i fastgørelsesmateriale og i tråd til koldformede dele.
- 303Sulf og generisk 303 - kommercielle betegnelser, der altid skal være bundet tilbage til et skriftligt kemiområde og et certifikat, fordi "303" alene ikke definerer svovlindhold, hårdhedstemperament eller leveringsbetingelser.
Karakterækvivalenter, der er værd at vide, når du gennemgår importdokumentation, omfatter AISI 303, UNS S30300, EN 1.4305, Werkstoff 1.4305, X8CrNiS18-9, JIS SUS303 og GB/T Y1Cr18Ni9. I praksis vil en leverandør i Asien, Europa eller Nordamerika alle citere den samme familie, men certifikatformatet og testomfanget er forskelligt, så indkøbsordren skal angive, hvilken standard der styrer.
Nøgletilskud: svovl mellem 0,15 og 0,35 procent er det, der gør 303-maskinen godt, men det nøjagtige punkt inde i vinduet er en indkøbsvariabel, der bør fastgøres til arbejde med store mængder.
Mekaniske egenskaber af 303 rustfrit stål
Mekaniske data for 303 er altid tilstandsafhængige, og det er her de fleste specifikationsfejl sker. Et datablad citeret for udglødet stang ser svagt ud ved siden af et citeret for koldttrukket stang af samme kvalitet, og begge er korrekte. Årsagen er, at 303 er austenitisk og ikke kan styrkes ved quenching eller temperering. Den eneste tilgængelige håndtag er koldt arbejde, der anvendes enten som stangtegning før bearbejdning eller som gevindrulning og formning efter det.
| Ejendom | Udglødet bar | Koldttrukket eller valset stang |
|---|---|---|
| Trækstyrke | 500 til 700 MPa | 690 til 860 MPa |
| 0,2 procent flydespænding | 190 til 260 MPa | 450 til 700 MPa |
| Forlængelse in 50 mm | 35 til 50 procent | 10 til 25 procent |
| Reduktion af areal | Omkring 50 pct | Omkring 35 pct |
| Hårdhed | 160 til 200 HB | 230 til 320 HB |
| Elasticitetsmodul | 193 til 200 GPa | 193 til 200 GPa |
| Poissons forhold | 0.30 | 0.30 |
To konsekvenser følger af denne tabel. For det første er udbytte-til-træk-forholdet for udglødet 303 lavt, omkring 0,35 til 0,45, hvilket betyder, at materialet deformeres mærkbart, før det brækker. For en gevindindsats eller en konverteringsmøtrik er den duktilitet nyttig: Gevindflankerne kan passe til et lidt ufuldkomment matchende gevind i stedet for at revne. For det andet betyder den samme duktilitet, at et gevind kan trækkes ud af et blødt udgangsmateriale længe før selve indsatsen svigter, så grundmaterialets styrke og den indkoblede gevindlængde styrer sædvanligvis samlingen.
Styrke versus engagement, ikke styrke alene
En almindelig fejl i aluminiumshuse er at specificere en stærkere indsats frem for mere indgreb. Hvis en 303 rustfri indsats er installeret i en trykstøbt aluminiumsbov med kun fire indgrebsgevind, skæres aluminiumet først uanset skærkvaliteten. Praktiske regler for engagement, der holder i produktionen, er:
- For stål- og støbejernsforældre skal du sigte efter mindst 1,0 til 1,5 gange den nominelle diameter af indgrebet gevind.
- For aluminium- og magnesiumforældre skal du sigte efter 2,0 gange den nominelle diameter eller bruge en nøglelås eller tre-hullers indsats designet til at sprede belastningen.
- For plastik og kompositter bæres belastningen af en bundet eller støbt indsats i stedet for af gevindindgreb, og 303's rolle er begrænset til den indvendige gevindform.
- Hvis der er vibrationer, skal du angive en skruelåsende trådindsats eller et låseplaster i stedet for at stole på drejningsmoment alene.
Træthedspræstation følger samme logik. Holdbarhedsgrænsen for udglødet 303 i roterende bøjning ligger et godt stykke under grænsen for koldbearbejdet stang, og i en gevindsamling er udmattelseslevetiden domineret af indhakket ved det første gevind i indgreb. Rulning af gevindet efter bearbejdning efterlader kompressionsrestspænding ved roden og forbedrer udmattelseslevetiden væsentligt sammenlignet med skæring, hvilket er en af grundene til, at gevindrulning forbliver standard for højvolumen rustfri fastgørelsesanordninger.
Key takeaway: 303 kan ikke varmebehandles, så ethvert styrkekrav over ca. 700 MPa skal opfyldes ved at specificere et koldbearbejdet temperament og acceptere lavere duktilitet.
Fysiske og termiske egenskaber af 303 rustfrit stål
Fysiske data betyder mere, end de fleste designere forventer, især i samlinger, der ser temperaturcyklus. En rustfri indsats i et aluminiumshus udvider sig med en anden hastighed end grundmetallet, og den resulterende ændring i forspænding er ofte det, der løsner en samling, ikke vibrationer alene.
| Ejendom | Typisk værdi | Design implikation |
|---|---|---|
| Tæthed | 7,9 g/cm3 | Komponentmasse er tæt på kulstofstål for samme geometri |
| Smelteområde | 1400 til 1420 °C | Langt over enhver servicetemperatur for biler eller rumfart |
| Specifik varme | Ca. 500 J/kg·K | Langsom opvarmning og langsom afkøling sammenlignet med aluminium |
| Termisk ledningsevne ved 100 °C | Omkring 16,2 W/m·K | Dårlig varmefjernelse, så fortsæt med at flyde skærevæske under bearbejdningen |
| Elektrisk resistivitet | Cirka 0,72 mikro-ohm meter | Ikke et valgfrit materiale til ledende baner |
| Termisk udvidelse, 20 til 100 °C | Cirka 17,3 x 10⁻⁶ pr. K | Lavere end aluminium ved ca. 23, hvilket ændrer forspænding, når det er varmt |
| Relativ magnetisk permeabilitet | Ca. 1,02 udglødet, op til ca. 3 ved koldbearbejdning | Kontroller magnetismekravene i forhold til det faktiske temperament |
| Elasticitetsmodul | 193 til 200 GPa | Stivere end aluminium, så belastningsfordeling favoriserer skæret |
Den magnetiske adfærd fortjener en særlig note. Mange kunder afviser en rustfri del, fordi en magnet klæber til den. I 303 er en svag tiltrækning normal og forventet efter koldtrækning, gevindvalsning eller svær bearbejdning, fordi disse operationer delvist omdanner austenitten til martensit. En fuldt udglødet, stress-aflastet 303-del vil vise permeabilitet tæt på 1,02, mens en stærkt koldformet del kan vise flere gange det tal. Hvis en specifikation kræver ikke-magnetisk adfærd, skal kravet skrives mod den færdige tilstand, ikke råvaren.
Den termiske ekspansionsfigur forklarer også et praktisk feltproblem. Når en rustfri prop er installeret i et aluminiumshus, og samlingen opvarmes, vokser aluminium hurtigere. Hvis proppen blev trukket til en værdi, der antog et stålhus, kan forspændingen falde, og samlingen kan sive. I højtemperaturapplikationer løser et lidt højere startmoment, en tætningsskive med kontrolleret kompression eller et gevindtætningsmiddel, der er klassificeret til temperaturområdet, normalt problemet mere pålideligt end at skifte kvalitet.
Key takeaway: let magnetisme i en færdig 303-del er normalt og indikerer ikke den forkerte karakter; kontroller i stedet krav til permeabilitet mod koldt arbejde.
Bearbejdelighed: Ejendommen, der sælges 303
Bearbejdelighed er normalt angivet som et indeks, hvor friskærende kulstofstål B1112 er sat til 100 procent. Indekset er ikke en laboratoriekonstant; det er en industrikonvention, der afspejler opnåelig skærehastighed for en rimelig værktøjslevetid. Det besvarer stadig spørgsmålet, som enhver produktionsplanlægger stiller, hvilket er, hvor mange dele i timen en given kvalitet vil give, før værktøjsslid fremtvinger en ændring. Tre ting driver indekset for en rustfri kvalitet: indeslutningernes kemi, den austenitiske matrixs hærdningshastighed og den termiske ledningsevne, som bestemmer, hvor meget varme værktøjet skal absorbere. Mangansulfid-indeslutningerne i 303 fungerer som interne spændingsstigninger, så spånen bryder i korte segmenter i stedet for at danne en lang, sammenfiltret fuglerede omkring værktøjet. Den enkelte adfærd tillader højere overfladehastigheder, tungere tilførsel og mindre operatørindgreb. Tabellen nedenfor placerer 303 sammen med andre almindelige karakterer, der bruger det samme indeks.
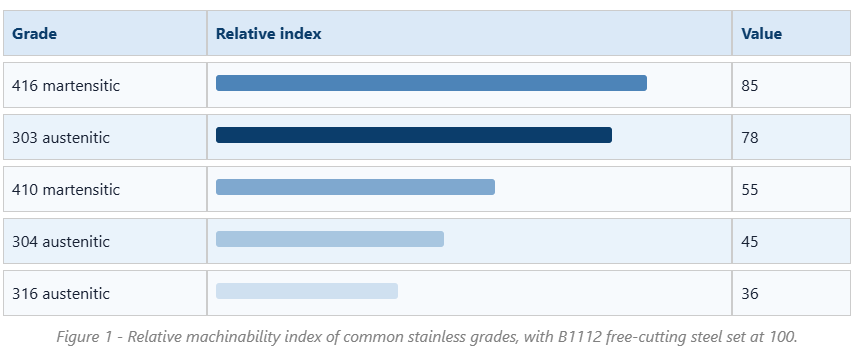
Afstanden mellem 303 og 304 er den mest kommercielt betydningsfulde kendsgerning i denne artikel. Ved et indeks på 78 mod 45 fjerner 303 materiale hurtigere, genererer kortere spåner og producerer langt færre værktøjsskift pr. skift. På en flerspindlet skruemaskine, der kører små dele, afgør denne forskel ofte, om et job er rentabelt. Det forklarer også, hvorfor næsten alle små rustfrit gevindkomponenter på markedet, fra trådindsatsemner til drænpropper, er angivet i 303 som standard, medmindre kunden beder om noget andet.
Fordelen er ikke ubegrænset, og den kommer med reelle straffe. Sulfidinslutningerne reducerer korrosionsbestandigheden, som diskuteret senere, og de gør også materialet mindre egnet til svejsning, fordi svovl fremmer varm revnedannelse. Overfladefinish kan være fremragende, men hvis en passiverende syrebehandling følger efter bearbejdning, kan indeslutningerne efterlade mikroskopiske gruber, der ligner defekter under forstørrelse. Værktøjsslid er bedre end 304, men stadig langt fra kulstofstål, så hårdmetalkvaliteter med et sejt underlag og en PVD-belægning er det sædvanlige valg. Kølevæsketrykket har betydning, fordi 303 leder varme dårligt; højtrykskølevæske gennem værktøj holder skærkanten under den temperatur, hvor opbygget kant begynder at dannes.
Typiske startparametre for drejning af udglødet 303 med coatet hårdmetal er en overfladehastighed på omkring 150 til 200 meter i minuttet og en tilspænding på 0,10 til 0,25 millimeter per omdrejning, med de nøjagtige tal justeret for skæredybde og stivhed. Højhastighedsstålværktøj bruges stadig til anboring med lille diameter og til formværktøjer, men ved meget lavere hastigheder, normalt 25 til 40 meter i minuttet. Tapping er operationen, hvor 303 får sit ry, fordi de korte chips klare fløjter langt lettere end de snorlige chips produceret af 304, hvilket drastisk reducerer tapbrud i blinde huller.
Et andet praktisk punkt er konsistens. Fordi svovlområdet er bredt, kan to varme med kompatible 303 opføre sig forskelligt. En butik, der udfører et stort arbejde, bør bede møllen eller komponentproducenten om at holde fribearbejdningstillægget i den øvre halvdel af området, hvis cyklustid og værktøjslevetid er kritisk. Hvor overfladefinish eller formbarhed betyder mere, er en lavere svovl- eller selenholdig variant den bedste handel.
Endelig handler bearbejdelighed ikke kun om hastighed. Det handler også om skrot-, afgratnings- og inspektionsomkostninger. Friskæringskvaliteter producerer mindre grater, formstabile dele og mere forudsigelig gevindmåling, hvilket reducerer antallet af dele, der afvises ved den endelige inspektion. På en del med flere gevind, et krydshul og en tætningsflade kan disse sekundære besparelser overstige besparelserne i cyklustid.
Det er værd at huske på, at indekset i diagrammet antager et specifikt sæt referencebetingelser, normalt enkeltpunktsdrejning med hårdmetalværktøj og et fast værktøjslevetidskriterium. Ændring af operationen ændrer rangeringen lidt. Boring er for eksempel mere følsom over for spånevakuering end drejning, så den relative fordel ved 303 i forhold til 304 er endnu større ved boring og anboring i dybe huller, end indekset alene antyder.
Nøglemuligheder: 303 eksisterer på grund af dets maskinbearbejdelighedsindeks på ca. 78, og enhver beslutning om at skifte til 304 eller 316 af korrosionsårsager bør beregnes mod en cyklustidsstigning på 40 procent eller mere.
Korrosionsbestandighed af 303 rustfrit stål
I rene landlige og indendørs atmosfærer præsterer 303 tæt på 304 og vil holde en lys overflade i årevis. Frisk vand, milde rengøringsmidler, mange miljøer i kontakt med fødevarer, der ikke er kloridtunge, og de fleste biler under motorhjelmen med lejlighedsvis fugt er alle acceptable. Problemerne starter, når chlorider er til stede i meningsfuld koncentration.
Mekanismen er ligetil. Mangansulfid indeslutninger afbryder den passive chromoxidfilm. I nærvær af chloridioner opløses disse indeslutninger fortrinsvis og skaber mikrospalter, hvor den lokale kemi bliver sur og iltsulten. Når først en pit starter, forplanter den sig, fordi brøndens indre bliver en anode, og den omgivende overflade fungerer som en stor katode. Dette er grunden til, at en 303-del kan se pletfri ud i to år i en anlæg i indlandet og derefter vise gruber i løbet af måneder, når den samme del er installeret nær et kystområde eller udsat for tøsalt.
Pitting-modstand sammenlignes ofte ved hjælp af pitting-modstandsækvivalenttallet, beregnet ud fra indholdet af chrom, molybdæn og nitrogen. For 303 er der ingen tilsigtet molybdæn eller nitrogen, så værdien lander i området 17 til 19, svarende til 304, men med en meget højere tæthed af initieringssteder. Grade 316 tilføjer molybdæn og når omkring 24 til 26, hvorfor det fortsat er standard for marine og kemiske tjenester.
| Faktor | 303 | 304 | 316 |
|---|---|---|---|
| Pitting modstand tilsvarende | Cirka 17 til 19 | Cirka 18-19 | Omkring 24 til 26 |
| Pit-initieringssteder | Høj, fra sulfid indeslutninger | Lav | Meget lav |
| Relativ bearbejdelighed | Omkring 78 | Omkring 45 | Omkring 36 |
| Hav- eller kysteksponering | Ikke anbefalet | Begrænset | Anbefales |
| Svejsbarhed | Dårlig risiko for varm revnedannelse | Godt | Godt |
| Typisk brug med gevinddel | Indsatser, adaptere, drænpropper | Generelle befæstelser og indsatser | Marine- og procesfittings |
Der er én afbødning, der er værd at vide. Passivering i citron- eller salpetersyre efter bearbejdning fjerner fri jern- og overfladeforurening, og det forbedrer en smule ydeevnen af 303 ved at rense de yderste indeslutninger. Det ændrer ikke bulkemien, og det vil ikke redde en del, der bruges i et kloridrigt miljø. Elektropolering går et skridt videre ved at fjerne et tyndt overfladelag helt, hvilket forbedrer udseendet og initieringsmodstanden, men igen er fordelen begrænset til huden.
For drænpropper og andre tætningskomponenter er miljøet normalt mindre aggressivt, end det ser ud. Motorolie, transmissionsvæske og kølervæske er typisk ikke kloridbærende, og proppen ser et sumpinteriør snarere end en stænkzone. Det er grunden til, at 303/304/316 rustfri oliepropper ofte tilbydes som en familie, hvilket lader køberen matche kvalitet til eksponering i stedet for at misligholde den dyreste løsning.
Den fornuftige udvælgelsesregel er at bruge 303, hvor delen er bearbejdet i høj volumen, og miljøet er godartet, skifte til 304, hvor en vis klorideksponering og moderat korrosion er mulig, og flytte til 316, hvor delen vil se salt, havluft eller proceskemikalier. Går den anden vej, at vælge 316 til en indendørs tør applikation, øger omkostningerne uden målbar fordel.
Key takeaway: 303 er et godt valg til indendørs, olieagtig og mildt fugtig service, men den bør aldrig specificeres til kyst-, marine- eller kloridrige miljøer, hvor grubetæring starter ved sulfid-indeslutningerne.
Varmemodstand, varmebehandling og svejseadfærd
Datablade angiver almindeligvis, at 303 modstår oxidation, når den udsættes for intermitterende op til omkring 760 °C og i kontinuerlig drift op til omkring 870 °C. Disse figurer beskriver oxidbelægningsdannelse, ikke strukturel egnethed. Svovltilsætningen, der gør kvaliteten bearbejdelig, er også grunden til, at den ikke er et godt valg til forhøjede temperaturer, fordi sulfider kan fremme skørhed og accelereret angreb ved korngrænser.
Fakta om varmebehandling, der betyder noget
- 303 kan ikke hærdes ved varmebehandling. Ethvert hårdhedskrav skal opfyldes gennem koldbearbejdning, ikke gennem bratkøling eller ældning.
- Udglødning udføres i området omkring 1010 til 1120 °C efterfulgt af hurtig afkøling, og dens formål er at blødgøre koldtbearbejdet materiale og genoprette duktiliteten, ikke at øge styrken.
- Afspændingsaflastning af bearbejdede dele udføres typisk ved omkring 350 til 400 °C. Dette område er valgt bevidst for at holde sig under sensibiliseringsvinduet, hvor chromcarbider dannes ved korngrænser.
- Langvarig eksponering mellem ca. 425 og 815 °C bør undgås, fordi chromcarbidudfældning fjerner chrom fra den omgivende matrix og efterlader et korrosionsudsat bånd.
Svejsning er det svage punkt
303 anses generelt for at være uegnet til svejsning. Svovl sænker størkningstemperaturområdet og fremmer varmerevner i svejsestrengen, og det øger også porøsiteten. Hvis et design kræver svejsning, er den sædvanlige tilgang at skifte komponenten til 304 eller 316, eller til en kombination af fyldstof og basis med lavt svovlindhold. Hvor en 303-del virkelig skal sammenføjes, bør svejsning begrænses til lavvarme-input-processer med 308L fyldstof efterfulgt af fuld udglødning og bejdsning, men selv da vil korrosionsbestandigheden af svejsningen og den varmepåvirkede zone være ringere end ophavsmetallet.
Kolddannelse og galning
Koldbearbejdning af 303 er muligt, men begrænset. Bearbejdningshærdningsgraden er høj, ligesom andre austenitiske kvaliteter, så svære formeoperationer, såsom dybtrækning eller kraftig koldskæring, udføres normalt i 303Se eller i 304 i stedet for i svovlbærende 303. Gevindrulning er derimod velegnet til 303 og er standardmåden til fremstilling af tråde med høj styrke og højstyrke.
Galling er en anden austenitisk egenskab, der er værd at planlægge efter. Når to rustfrie overflader med samme hårdhed gnider under tryk, kan de koldsvejse lokalt og rives, hvorfor rustfrie møtrikker nogle gange sætter sig fast på rustfrie bolte. I gevindsamlinger styres dette ved at bruge uens kvaliteter, påføring af en molybdænbaseret anti-fast sammensætning, styring af drejningsmoment eller ved at specificere et låseindsatsdesign, der ikke er afhængig af gentagen demontering.
Nøgleudtag: behandle 303 som et kun bearbejdet materiale; hvis samlingen skal svejses eller ser vedvarende temperaturer over ca. 400 °C, angiv 304 eller 316 i stedet.
303 vs 304 vs 316: Valg af egenskaber, ikke vane
Karaktervalg er en balanceøvelse mellem tre variabler, der trækker i forskellige retninger: bearbejdningsomkostninger, korrosionskrav og krav til styrke eller duktilitet. Sammenligningen med to kolonner nedenfor angiver udvælgelseslogikken for de to komponentfamilier, der oftest er berørt af en 303-beslutning.
Gevindindsatser og adaptere
| Propper, fittings og tætningskomponenter
|
En hyppig misforståelse er, at det altid er det sikreste valg at flytte op til 316. I praksis kan en 316-komponent, der gnaver under montering og tilspændes flere gange, ende med at være mindre pålidelig end en korrekt tilspændt 303-del med en ordentlig tætning. Materialekvalitet er én variabel i et system, der også inkluderer gevindform, toleranceklasse, overfladefinish, smøring og monteringsmoment.
Omkostningsdimensionen er reel og værd at kvantificere. Fordi 316 maskiner på cirka 36 på indekset sammenlignet med 78 for 303, kan bearbejdningstiden for den samme del være mere end det dobbelte, og selve materialet er dyrere. For en lille del med stor volumen kan det betyde, at enhedsprisen tredobles. Hvor servicemiljøet virkelig kræver 316, er det penge givet godt ud; hvor den ikke gør det, er den simpelthen tabt margin.
Key takeaway: vælg karakteren fra den faktiske eksponering og den faktiske bearbejdningsvolumen, og skriv både karakteren og temperamentet på tegningen, så valget kan gentages.
Anvendelser: Hvor 303-egenskaber betaler sig i gevindkomponenter
De ovenfor beskrevne egenskaber knytter sig pænt til en specifik klasse af komponenter: lille, gevindskåret, produceret i høj volumen og forventes at modstå rust uden at blive udsat for klorider. Fire produktfamilier dominerer det område.
Selvskærende gevindindsatser
En selvskærende indsats skærer sit eget gevind ind i et boret eller kernehul i aluminium, magnesium eller plast. Skæreslidserne kræver ren spånevakuering under installationen, og det udvendige gevind skal være sejt nok til at skære uden skår. 303 i udglødet eller let koldbearbejdet tilstand afbalancerer disse behov godt, og når der kræves en stærkere eller mere korrosionsbestandig mulighed, er den samme geometri tilgængelig i 304 eller 316.
Installationskvalitet afhænger lige så meget af hullet som af indsatsen. Et hul, der er boret lidt for stort, vil lade indsatsen spinde, mens et hul i understørrelse øger installationsmomentet og kan skære drivnøglerne. Tolerancebånd til pilothullet leveres normalt af indsatsproducenten og bør behandles som obligatoriske snarere end vejledende.
Tre-huls gevindindsatser
Tre-hullers indsatser er installeret med et dedikeret værktøj, der går i indgreb med tre nøgler, og låses derefter på plads. De modstår rotation langt bedre end en almindelig spiralformet indsats og er et almindeligt valg, hvor vibrationer eller gentagen demontering forventes. Materialevalget er normalt 303 for omkostninger og bearbejdelighed, med 304 eller 316 tilgængelige, hvor korrosionskravet er højere.
Fordi det belastede gevind er indvendigt og beskyttet af grundmaterialet, er korrosionsmiljøet, der ses af indsatsen, stort set miljøet inde i samlingen, som ofte er godartet. Det er en af grundene til, at 303 fungerer perfekt i motorer, gearkasser og maskinrammer, selvom den samme kvalitet hurtigt ville fejle på et udsat marinedæksbeslag.
Nøglelåseindsatser og ombygningsmøtrikker
Nøglelåsende indsatser bruger eksterne nøgler drevet ned gennem grundmaterialet for at låse indsatsen mekanisk. Konverteringsmøtrikker, også kaldet han-til-hun gevindadaptere, gør det muligt for en komponent at skifte mellem metriske og tomme gevind eller mellem forskellige gevindstigninger. Begge drager fordel af 303's evne til at holde snævre tolerancer på gevindformen efter højhastighedsbearbejdning, og begge leveres typisk i kulstofstål, 303, 304 eller 316, så køberen kan matche kvalitet til applikation.
Oliepropper og gevindpropper
Drænpropper og tætningspropper er klassiske skruemaskinedele: enkel geometri, snæver gevindtolerance, høj årlig volumen. Det indre miljø er normalt olie eller kølevæske, mens det ydre miljø kan være en motorrum, en maskinbase eller et udendørs kabinet. At vælge 303 for indendørs udstyr og 316 for udsat marineudstyr er standard, omkostningseffektiv opdeling.
En sidste ansøgningsnotat vedrører uens metalkontakt. Når en rustfri indsats er installeret i et aluminiumshus, danner samlingen et galvanisk par, og i nærvær af en elektrolyt bliver aluminiumet til anoden. Dette er sjældent et problem i tørt indendørs udstyr, men i våde eller saltfyldte miljøer fremskynder det korrosion af grundmetallet omkring indsatsen. Beskyttende belægninger, tætningsmidler eller ændring af udgangsmateriale er de sædvanlige korrigerende handlinger.
Nøgleudtag: Det indvendige gevind på en indsats ser normalt et mildt miljø, så 303 forbliver standardvalget for højvolumenindsatser, medmindre selve samlingen udsættes for klorider.
Vedligeholdelse og in-service praksis
Materialevalg får en komponent til startlinjen; vedligeholdelsespraksis bestemmer, hvordan den yder over en levetid. Rustfri gevindkomponenter fejler af et lille antal forudsigelige årsager, og de fleste af dem kan forebygges.
- Overdrejningsmoment. Fordi udglødet 303 har en flydespænding omkring 190 til 260 MPa, kan en drejningsmomentværdi kopieret fra et stålfastgørelsesbord strække eller afisolere gevind. Brug altid drejningsmomentdata, der er offentliggjort for den specifikke indsats eller stik, og genkalibrer drivere regelmæssigt.
- Galende. Rustfri på rustfri kontakt under tryk kan sætte sig fast. Anti-fast sammensætning, en uens parringskvalitet eller en smurt installationsprocedure fjerner det meste af risikoen.
- Utilstrækkeligt engagement. Et stik, der er to gevind mindre end fuldt indgreb, vil lække uanset kvalitet. Bekræft indgrebsdybden under inspektion af første artikel, ikke efter feltfejl.
- Klorid angreb. Pitting på en 303-del er et tegn på, at karakteren er forkert for miljøet, ikke at delen er defekt. Udskift med 316 eller tilføj en beskyttende barriere.
- Galvanisk korrosion af forælderen. Se efter hvidt eller gråt korrosionsprodukt omkring en rustfri indsats i et aluminiumshus, hvilket indikerer, at aluminiumet bliver brugt.
Inspektionspraksis bør matche fejltilstanden. Visuel inspektion fanger huller, korrosionspletter og gevindskader. Gevindmåling fanger dimensionsdrift efter installation. For kritiske samlinger er en drejningsmomentkontrol efter den første termiske cyklus mere informativ end en drejningsmomentkontrol ved montering, fordi den afslører, om forspændingen er gået tabt. Periodisk kemisk verifikation ved hjælp af en håndholdt røntgenfluorescensanalysator vil bekræfte, at indgående materiale er ægte 303 og ikke en substitueret kvalitet, hvilket er et almindeligt problem i blandet lager.
Opbevaring betyder også mere, end det ser ud til. Rustfrie komponenter opbevaret i åbne træspande i et fugtigt lager kan opsamle overfladeforurening og udvikle rustpletter, der er kosmetiske snarere end strukturelle, men de vil stadig udløse en kundeklage. Ved at opbevare dele i forseglet emballage med en flygtig korrosionsinhibitor og håndtere dem med rene handsker, undgås de fleste af disse tvister.
Nøglemuligheder: De fleste 303-komponentfejl i marken spores tilbage til drejningsmoment, indgreb eller miljø, ikke til selve materialet, så vedligeholdelsesprocedurer fortjener samme opmærksomhed som karakterforklaringen.
Sourcing 303 rustfrit stål komponenter: Hvad skal specificeres
Fordi 303 har et bredt tilladt kemiområde og flere temperamenter, indebærer indkøbsordre det meste af kvalitetsrisikoen. En dygtig producent eller leverandør bør være i stand til at besvare hvert enkelt af følgende punkter uden tøven.
| Vare der skal specificeres | Hvorfor det betyder noget |
|---|---|
| Karakter og standard | UNS S30300 eller EN 1.4305, angivet eksplicit i stedet for "rustfrit" |
| Svovl række | Bestemmer bearbejdningskonsistens og, indirekte, grubetæring |
| Leveringstilstand | Udglødet eller koldttrukket; påvirker styrke og duktilitet med en bred margin |
| Hårdhed range | Et nemt verifikationspunkt for indgående inspektion |
| Materialecertifikat | EN 10204 3.1 med varmenummersporbarhed til det færdige parti |
| Trådtoleranceklasse | 6H, 6g eller kundespecifik; verificeret med go og no-go målere |
| Overfladebehandling | Passivering, plettering eller tørfilmsmøring, med en defineret test |
| Prøveudtagningsplan | Definerer, hvor mange dele pr. parti, der inspiceres, og efter hvilke kriterier |
| Emballage | Forhindrer forurening, fugtskader og transportskader |
At arbejde med en producent, der også kontrollerer installationsværktøjet, fjerner en række problemer. Når indsatsen og drivværktøjet er designet sammen, er installationsmomentet, nøgleindgrebet og hultolerancen konsekvente, og klager fra marken over afisolerede huller falder kraftigt. Dette har især betydning for selvskærende og tre-huls skær, hvor drivfunktionen er lige så kritisk som selve gevindet.
Volumenkøbere bør også spørge om gentagelighed fra parti til parti, ikke kun godkendelse af første artikel. En ensartet varme på 303 fra en stabil møllekilde, med et kontrolleret svovlindhold, gør det muligt for en butik at låse skæreparametre og holde dem i årevis. Når møllekilden ændres, kan bearbejdningsadfærden ændre sig, selvom certifikatet ser identisk ud, og det første tegn er normalt øget værktøjsslid eller en stigning i afslag på gevindmåleren.
Til sidst skal du kontrollere kapacitet i stedet for løfter. Spørg efter selve produktionsudstyret, inspektionsprocessen og sporbarhedskæden fra rå bar til pakket karton. En leverandør, der kan vise en dokumenteret rute fra varmenummer til færdig del, er langt nemmere at administrere end en, der kun kan vise en certifikatmappe.
Nøgleafhentning: angiv kvalitet, svovlområde, temperament og certifikattype på indkøbsordren; uden disse fire varer kan to leverandører både hævde at levere "303" og stadig levere dele, der opfører sig anderledes.
Ofte stillede spørgsmål
Hvad er de vigtigste 303 rustfrit stål materialeegenskaber?De definerende egenskaber er et svovlindhold på 0,15 til 0,35 procent for spånbrydning, et maskinbearbejdelighedsindeks på ca. 78 mod B1112, udglødet trækstyrke på 500 til 700 MPa, en 0,2 procent flydespænding på 190 til 260 MPa på 5 til 60 MPa, hårdhed på 5 til 60 procent. til 200 HB og i det væsentlige ikke-magnetisk adfærd i den udglødede tilstand. Korrosionsbestandighed er sammenlignelig med 304 bortset fra mærkbart lavere modstand mod kloridgruber. |
Er 303 rustfrit stål magnetisk?Annealed 303 er i det væsentlige ikke-magnetisk med en relativ permeabilitet nær 1,02. Koldtrækning, gevindrulning og tung bearbejdning omdanner delvis austenitten til martensit, så en færdig del kan blive svagt magnetisk med permeabilitet på op til ca. 3. En magnet, der klæber lidt til en bearbejdet 303-komponent, er normalt og betyder ikke, at den forkerte kvalitet blev leveret. |
Kan 303 rustfrit stål hærdes ved varmebehandling?Nej. Det er en austenitisk kvalitet og reagerer ikke på bratkøling eller temperering. Den eneste måde at øge styrken på er koldbearbejdning, som kan skubbe trækstyrken til omkring 690 til 860 MPa på bekostning af duktilitet. Udglødning bruges kun til at blødgøre koldbearbejdet materiale og genoprette duktiliteten. |
Hvorfor er 303 lettere at bearbejde end 304?Svovltilsætningen danner indeslutninger af mangansulfid i hele matrixen. Disse indeslutninger fungerer som interne hak, der får chippen til at knække i korte segmenter i stedet for at danne en lang streng. Korte spåner rydder skærezonen, reducerer opbygget kant, sænker skærekræfterne og tillader højere overfladehastigheder, hvilket er grunden til, at 303 maskiner med cirka 1,7 gange hastigheden af 304. |
Kan 303 rustfrit stål svejses?Det anbefales generelt ikke. Svovl fremmer varmerevner og porøsitet i svejsestrengen, og den varmepåvirkede zone mister korrosionsbestandighed. Hvor svejsning er uundgåelig, skal du bruge en lav-varme-input-proces med 308L fyldstof og planlægge for fuld udglødning og bejdsning, eller skift komponenten til 304 eller 316. |
Er 303 velegnet til hav- eller kystmiljøer?Nej. Chlorideksponering forårsager pitting, der starter ved sulfidindeslutningerne. Selvom den generelle korrosionsydelse er tæt på 304, er tætheden af pitinitieringssteder meget højere, så 303 bør reserveres til indendørs, olieagtig eller let fugtig service. Grade 316 er det passende valg til marine og kemiske miljøer. |
Hvad er forskellen mellem 303 og 303Se?Begge er fribearbejdningskvaliteter, men 303Se bruger selen i stedet for svovl. Selen giver lignende spånkontrol med bedre overfladefinish og forbedret varm- og koldformbarhed, og dets indeslutninger er lidt mindre aggressive pit-initiatorer. Svovlbærende 303 tilbyder generelt det højere bearbejdelighedsindeks og lavere omkostninger, så det forbliver standard for skruebearbejdede dele. |
Hvor meget trådindgreb har et 303-skær brug for?En praktisk startregel er 1,0 til 1,5 gange den nominelle diameter af indgrebet gevind i stål og støbejern, og omkring 2,0 gange den nominelle diameter i aluminium eller magnesium. Hvor der forekommer vibrationer, skal du bruge et låseindsatsdesign i stedet for blot at øge indgrebet, fordi udmattelseslevetiden er styret af indhakket ved det første gevind i indgreb. |
Hvordan skal en køber verificere indgående 303-komponenter?Tjek EN 10204 3.1-certifikatet i forhold til varmenummeret, bekræft hårdheden, mål gevindene med go- og no-go-målere, og stikprøvetjek kemien med en håndholdt analysator, hvis gradsubstitution er en risiko. Bekræft, at svovlindholdet ligger inden for det specificerede område, fordi en lavsvovl varme vil bearbejde anderledes, selvom certifikatet er kompatibelt. |
Koster 303 rustfrit stål mere end 304?Materialeomkostninger pr. kilogram er normalt ens eller lidt højere, men de leverede deleomkostninger er ofte lavere, fordi bearbejdningstiden er væsentligt kortere. Ved højvolumen skruebearbejdning opvejer forskellen i cyklustid og værktøjslevetid sædvanligvis råvareprisen, så 303 forbliver det økonomiske valg, hvor end korrosionsmiljøet tillader det. |
Nøglemuligheder: 303 materialeegenskaber i rustfrit stål er optimeret til bearbejdning og mild-service korrosion, og hvert valg spørgsmål vender tilbage til disse to prioriteter.
Relaterede sider på dette websted
De to sider nedenfor dækker materiale- og produktfamilierne, der diskuteres i denne artikel, og er det naturlige næste skridt, hvis du angiver gevindkomponenter.
| Side | Hvad du finder |
|---|---|
| Gevindindsatser i rustfrit stål | Indsæt typer, materialer og monteringsmetoder i én oversigt |
| 303, 304 og 316 rustfrit stål fastgørelsesanordninger | Karaktersammenligning for fastgørelseselementer og bearbejdede rustfrie dele |
Hvis du sammenligner materialemuligheder for en specifik del frem for at læse generelt, så medbring tegningen, servicemiljøet og det årlige volumen. Disse tre elementer bestemmer karakteren og temperamentet hurtigere end nogen databladssammenligning.
Nøgleudtag: match karakteren til miljøet og volumen, lås derefter valget nede på tegningen og indkøbsordren, så beslutningen overlever den næste ordre.


