En M8-bov på et transmissionshus i trykstøbt aluminium lister, første gang en momentnøgle passerer 28 Nm. Linjen stopper, huset går i en skrotspand, og den reelle omkostning er ikke huset. Det er det tabte skift, indeslutningsrapporten, kundemeddelelsen og de tre ingeniører, der bruger to dage på at bevise, at fejlen var et hulspecifikationsproblem og ikke et monteringsproblem. Gevindindsatser til biler er de små, billige dele, der forhindrer netop denne slags begivenheder, og de er valgt måneder tidligere på en tegningsnote, der lyder noget i retning af "M8 x 1,25 selvskærende indsats, rustfrit eller tilsvarende."
Her er konklusionen på forhånd. Indsatsfamilien betyder langt mere end mærkenavnet. En trådindsats, en selvskærende indsats og en nøglelåsende indsats er ikke udskiftelige, fordi de overfører belastning til grundmaterialet på tre helt forskellige måder. Når først du fikser familien, bliver materiale og belægning et korrosions- og temperaturspørgsmål, og hultolerance bliver et værktøjs- og processpørgsmål. Får ordren forkert, og du vil bruge penge på snævrere tolerancer, som påføringen aldrig har behøvet, mens den faktiske risiko, som er en roterende eller udtrækkende indsats, forbliver urørt.
Denne artikel gennemgår de seks familier af gevindindsatser til biler, de materialer og belægninger, der giver mening i motor-, transmissions-, chassis- og EV-batteribakkearbejde, hullet og gevindspecifikationerne, der afgør, om en indsats holder, værktøjet, der holder en linje i bevægelse, og de spørgsmål, du skal stille enhver producent eller leverandør, før du frigiver en indkøbsordre. Den afsluttes med vedligeholdelsesvejledning for afisolerede tråde, et sæt ofte stillede spørgsmål og et kort ressourcemodul.
Hvad automotive gevindindsatser faktisk gør inde i en samling
Et skær udfører ét job: det flytter det bærende gevind ud af et svagt modermateriale og ind i et stærkere, udskifteligt element. Aluminium, magnesium, zinkstøbegods, stålplader, kompositter og plast har alle én ting til fælles. Når du skærer et gevind direkte ind i dem, er fejltilstanden ikke en knækket bolt. Det er en afklippet eller trukket tråd i det blødere materiale, som er den dyre del.
Tænk på tallene. En klasse 8.8 stålbolt i en aluminiumsbov kan svigte ved bolten længe før aluminiumet svigter, hvilket er godt, fordi du vil have bolten til at være det svage led. En grad 10,9 bolt i den samme boss vender det forhold. Nu overlever aluminiumsgevindsaksen og bolten, hvilket betyder, at du ødelægger et hus for at redde en bolt. Et indstik ændrer forholdet. Det giver aluminiumsboven et indvendigt gevind af stål eller rustfrit med et større effektivt forskydningsareal, og det spreder belastningen over en længere indgrebslængde, så samlingen opfører sig, som designet har tiltænkt.
Der er en anden, mindre omtalt funktion. Indlæg skaber gentagelighed. Et tappet hul i trykstøbt aluminium varierer med porøsitet, trækvinkel, værktøjsslid og spændeposition. En præformet indsats, installeret med et kontrolleret værktøj, giver samme gevindposition og samme udtræksadfærd på enhed 1 og enhed 100.000. For en producent, der kører en sikkerhedskritisk samling, er denne repeterbarhed mere værd end indsatsens enhedspris.
Til sidst skaber indsatser brugbarhed. Når et gevind er beskadiget i marken, omdanner en spiralformet spole eller en nøglelåsende indsats et skrothus til et repareret. Inden for tunge køretøjer og jernbaner, hvor støbegods kan koste tusindvis og leveringstiderne løber op i måneder, har den enkelte ejendom holdt hele flåder kørende.
De seks familier af automotive gevindindsatser og hvor hver enkelt hører hjemme
De fleste indkøbsfejl sker, fordi købere behandler alle indsatser som én kategori. Det er de ikke. Tabellen nedenfor opsummerer de seks familier, der oftest optræder i køretøjs- og rumfartstegninger, og den kolonne, der afgør de fleste argumenter, er den om, hvordan indsatsen forhindrer sig selv i at rotere.
| Familie | Hvordan den låser | Typisk værtsmateriale | Bedste pasform | Pas på |
|---|---|---|---|---|
| Trådgevindindsats (spiralformet spole) | Diamantsektionsspole holdt af fjederspænding i et tappet hul | Aluminium, magnesium, støbejern, plast | Reparation og forstærkning af et standard tappet hul | Kræver en STI-hane, ikke en standardhane |
| Selvskærende indsats | Udvendige skæreslidser danner deres eget gevind under installationen | Plast, aluminium, bløde trykstøbninger, tynde vægge | Et-trins installation i lavstyrke nasser | Pilothulsdiameter er kritisk og materialespecifik |
| Nøglelåsende indsats | Nøgler drevet ned gennem indsatsvæggen ind i modermaterialet | Hårdt stål, højvibrerende samlinger, rumfartshuse | Maksimal modstand mod rotation og udtræk | Flere installationstrin og en større navdiameter |
| Tre-huls gevindindsats | Flangehuller med skruer, nitter eller stakning | Plader, tynde paneler, kompositter | Tyndt materiale, hvor en fuld tråd ikke kan skæres | Har brug for frigang eller adgang bag panelet |
| Intern-ekstern konverteringsmøtrik | Udvendigt gevind og indvendigt gevind | Ethvert materiale, der anvendes, hvor trådstandarderne er forskellige | Tilpasning af metrisk til unified eller BSP til NPT | Kontroller den indgrebslængde på begge gevind |
| Gevindprop og olieprop | Forsegling med pakningsflade eller konisk gevind | Oliesander, gearkasser, hydraulikhuse | Dræn-, fyld- og inspektionsporte | Koniske og lige propper forsegler efter forskellige principper |
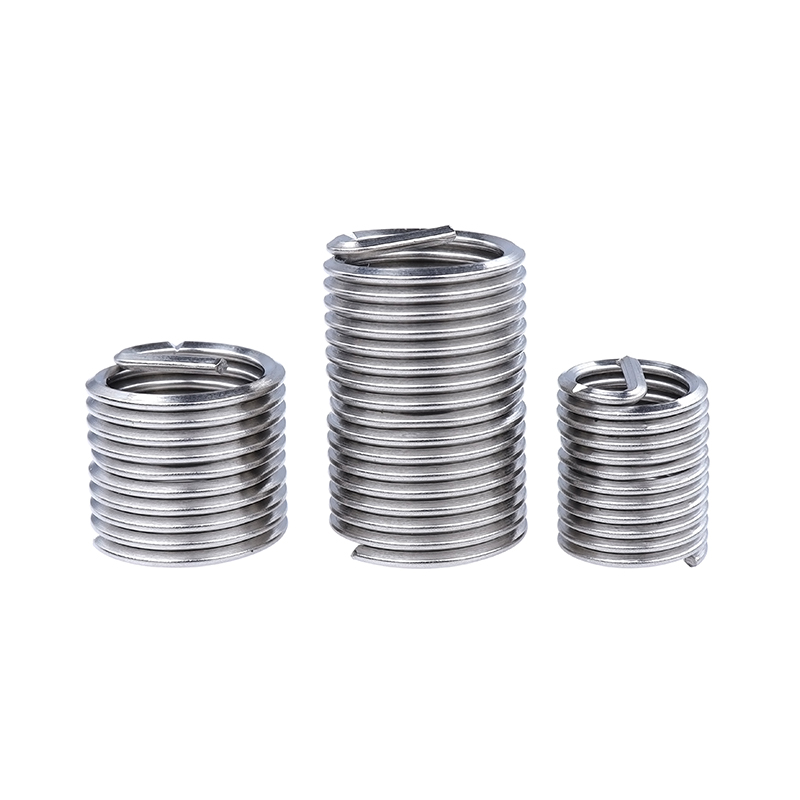 Skruelåsindsats Skruelåsindsats is a threaded insert with anti-loosening functionality. Compared to standard inserts, it features a self-locking section in its structure, achieving ... Se produkt →
Trådgevindindsatsen fortjener en længere kommentar, fordi det er den familie, der oftest er specificeret i sikkerhedsrelaterede samlinger. En standard spiralformede spole er afhængig af den elastiske spænding af den installerede spole for at blive siddende. En skruelåsvariant tilføjer en låsefunktion på det indvendige gevind, der griber selve bolten, hvilket øger det drejningsmoment, der kræves for at løsne fastgørelseselementet efter vibration. I et drivlinjebeslag eller en chassismonteret sensor viser den forskel sig som et led, der forbliver ved sin klembelastning efter 200 timers tilfældig vibration i stedet for at drive løs.
Selvskærende indsatser optager den modsatte ende af spektret. De er det pragmatiske valg, når chefen er blød, væggen er tynd, og processen ønsker én operation frem for to. Fordi indsatsen skærer sit eget gevind, er pilothullet slet ikke en gevindspecifikation. Det er en huldiameter med et tolerancebånd, og det bånd er normalt stramt, ofte omkring plus eller minus 0,05 mm på små størrelser. Hvis din boreproces ikke kan holde det bånd, vil intet skærmærke redde samlingen.
Nøglelåseindsatser er det kraftige svar. De er installeret med nøgler, der drives ned gennem slidser i indsatslegemet, og låser skæret mekanisk til grundmaterialet. Der er ingen afhængighed af fjederspænding eller friktion. Det er derfor, de optræder i rumfartshuse, på steder med høj vibration og ved reparationer, hvor en enkelt fejl ikke er acceptabel. Afvejningen er en større installationskonvolut og flere trin ved bænken.
Materiale- og belægningsvalg til gevindindsatser til biler
Når familien er fast, er den næste beslutning materiel og slut. Det er her omkostninger, korrosion og galvanisk risiko alle mødes. Reglen, der sparer mest besvær, er enkel: Tilpas indsatsmaterialet til bolten og til miljøet, og placer aldrig en lille anodisk indsats i en stor katodisk forælder uden at tænke over det.
Kulstofstål indsatser er arbejdshesten. De er stærke, billige og nemme at forme, og med en zinkbaseret belægning håndterer de tørre indendørs og let fugtige miljøer godt. Blå-hvid zink og gul zink er de to belægninger, du vil se oftest. Blå-hvid zink giver et lyst, tyndt, relativt ensartet lag med godt udseende og moderat saltsprøjtebestandighed. Gul zink, produceret med en trivalent passivering i moderne linjer, giver en lidt varmere tone og typisk bedre modstandsdygtighed over for hvidrust, hvorfor den optræder på undervogns- og motorrumsdele.
Indlæg i rustfrit stål, normalt 303, 304 eller 316, flytter diskussionen fra udseende til kemi. Type 303 er fribearbejdning og er det naturlige valg, når skærkroppen skal skæres på automatiske drejebænke ved høj volumen. Type 304 er den generelle korrosionsbestandige kvalitet og dækker de fleste anvendelser under motorhjelmen og udendørs. Type 316 tilføjer molybdæn og bliver det rigtige svar til vejsalt, marin eksponering og visse kemiske miljøer. Afvejningen er, at austenitisk rustfrit ikke er magnetisk og ikke kan hærdes ved varmebehandling, så udtræksstyrken pr. volumenhed er lavere end en hærdet kulstålsindsats af samme størrelse.
| Materiale og finish | Korrosionsbestandighed | Styrke | Typisk miljø |
|---|---|---|---|
| Kulstofstål, almindeligt | Lav | Høj | Kun tørre, olieduggede indvendige steder |
| Kulstofstål, blå-hvid zink | Moderat | Høj | Kabineinteriør, tørre motorrumsområder |
| Kulstofstål, gul zink | Moderat to good | Høj | Motorrum, stænkudsatte undervognszoner |
| 303 rustfrit stål | Godt | Moderat | Maskinbearbejdede indsatser, generel brug under motorhjelmen |
| 304 rustfrit stål | Godt | Moderat | Udvendig beklædning, beslag, samlinger af blandede materialer |
| 316 rustfrit stål | Meget godt | Moderat | Eksponering for vejsalt, kyst og nedvaskning |
To praktiske punkter er værd at gentage. For det første ændrer belægningstykkelsen de effektive gevinddimensioner en smule, så et belagt skær er ikke dimensionelt identisk med et almindeligt, og pletteringsspecifikationen hører til på tegningen ved siden af gevindforklaringen. For det andet, når en rustfri indsats er installeret i en aluminiumsstøbning, sidder de to metaller i kontakt i et potentielt vådt miljø. Det er et galvanisk par. Det er normalt acceptabelt for en lille indsats i en stor støbning, men det bør være en bevidst beslutning registreret i designfilen snarere end en tilfældighed af styklisten.
Angivelse af hulstørrelse, gevindstørrelse og indgrebslængde
Alle kan læse en trådforklaring fra en tegning. Den del, der kræver erfaring, er at omsætte denne callout til et hul, en tolerance og en indgrebslængde, som en produktionslinje faktisk kan holde. Fem ting driver resultatet: stammaterialet og dets hårdhed, pilothulsdiameteren og dets tolerancebånd, indgrebslængden i moderen, den tilgængelige vægtykkelse for bommen og installationsmetoden, herunder om adgang kun er fra den ene side.
Hårdhed er det første filter. I blødt aluminium omkring 60 til 80 HB skærer en selvskærende indsats let et rent gevind, og en spiralformet spole har brug for et korrekt tappet STI-hul. I et hærdet stål over ca. 30 HRC er selvskærende skær simpelthen det forkerte værktøj, og diskussionen går til nøglelåsning eller til en boret og anboret reparation.
Pilothulstolerance er det andet filter, og det er her de fleste feltfejl opstår. Et hul, der er 0,1 mm for stort, reducerer det materiale, som skæret kan bide i, og fejlen viser sig som et skær, der roterer under moment, nogle gange først efter flere termiske cyklusser. Et hul, der er for lille, øger installationsmomentet, hvilket kan klippe indsatsen eller knække en tynd knast.
Engagementlængde er det tredje filter. Den almindelige genvej med kun at bruge et skær så dybt som standardgevindindgrebet af bolten er normalt en fejl. Skær virker ved at fordele belastningen, så dybden er direkte proportional med hvor meget belastning samlingen bærer. Nedenstående skema opsummerer, hvordan forskellige skærfamilier sammenligner sig med hensyn til relativ udtrækningsydelse i det samme værtsmateriale under de samme testbetingelser, hvilket er den mest nyttige måde at tænke over denne beslutning, før du forpligter dig til værktøj.
Det første diagrammet siger er, at hver indsatsfamilie slår et uforstærket tappet hul og med en bred margin. Det laveste skær på diagrammet giver stadig cirka halvtreds procent mere udtræksbelastning end det nøgne aluminiumsgevind, det erstatter. Det hul er hele begrundelsen for delen, og det er grunden til, at et enkelt skær kan forvandle et marginalt bossdesign til et sikkert uden at ændre støbningen.
Den anden observation er spredningen inden for selve trådindsatsfamilien. Skruelåsvarianten sidder omkring tre procent over den tangløse variant her, hvilket ikke er en påstand om låseydelse, men en afspejling af den lidt anderledes spolegeometri og det faktum, at begge er installeret i et korrekt tappet STI-hul af identisk dybde. I rigtige samlinger betyder forskellen mere end diagrammet antyder, fordi låsefunktionen påvirker det moment, som fastgørelseselementet skal løsne, ikke den statiske udtræksbelastning.
Det tredje punkt vedrører nøglelåseindsatsen i toppen af rækken. Det når det højeste indeks, fordi nøglerne overfører belastningen direkte til det overordnede materiale i stedet for at stole på trådindgreb alene. Netop derfor er det specificeret, hvor vibrationer er kraftige, og adgangen til efterbearbejdning er begrænset. Omkostningerne er en større boss og en længere installationscyklus.
Det fjerde punkt er sammenligningen mellem de to selvskærende skær. Den rustfri version indekserer lidt højere end kulstofstålversionen i denne test, hvilket overrasker folk, der antager, at rustfrit altid er svagere. Årsagen er, at den rustfri indsats i dette størrelsesområde er testet i en lidt hårdere stand og med en marginalt anderledes slidsgeometri. Den ærlige konklusion er, at forskellen mellem 92 og 96 er inde i støjen fra de fleste processer på butiksgulvet og ikke bør være den afgørende faktor. Vælg mellem dem på korrosionskrav, ikke på to eller fire procents styrkeforskel.
Det femte punkt vedrører indsatsen med tre huller. Dens indeks på 104 placerer den over begge selvskærende skær, men et godt stykke under trådfamilien. Det giver mening, fordi dens belastningsvej løber gennem flangen og de tre fastgørelsespunkter i stedet for gennem et gevind i fuld dybde. Det er en løsning til tynde paneler, ikke en konkurrent til en spiralformet spole i et tykt nav.
Det sjette punkt handler om det uforstærkede hul, og det fortjener at fremhæves. Ved 62 er det nøgne tapede hul ikke blot svagere. Det er også den mindst gentagelige mulighed, fordi dens ydeevne afhænger af den lokale porøsitet af støbningen ved den præcise spids. To huller på den samme komponent kan opføre sig forskelligt. Indsatsen fjerner denne variabilitet, og variabilitet, ikke gennemsnitsstyrke, er det, der forårsager linjestop.
For det syvende er diagrammet en statisk pull-out sammenligning og bør ikke læses som en træthedsrangering. I et vibrerende led kan rangordenen ændre sig, fordi den mekanisme, der modstår at løsne sig, bliver lige så vigtig som den mekanisme, der modstår at trække sig ud. Det er tilfældet for design med skruelås og nøglelås.
Bemærk for det ottende, at indgrebslængden blev holdt konstant på halvanden gange den nominelle diameter. Hvis du øger indgrebet til to gange diameteren, vinder hver skærfamilie, men de selvskærende skær vinder mindre end trådgevind- og nøglelåsefamilierne, fordi et selvskærende skær bærer mere af sin belastning nær de første par gevind.
For det niende er indeksværdierne relative, ikke absolutte. De er nyttige til rangering og til at forklare en designbeslutning til en kollega. De er ikke en erstatning for en udtrækstest på din egen støbning, med din egen hulproces, ved dit eget installationsmoment.
For det tiende er den praktiske takeaway for et indkøbsteam, at det næsten aldrig er det værd at skifte familie for at spare et par øre pr. Skæret er en lille brøkdel af prisen på den boss, det beskytter, og den fejltilstand, den forhindrer, måles i timers nedetid.
Installationsværktøj og samlebåndets virkelighedstjek
Et perfekt skær med det forkerte installationsværktøj er en skrotgenerator. Værktøjsdiskussionen er kort, men det er her, mange projekter stille og roligt fejler, fordi værktøjet ofte behandles som en eftertanke i samme indkøbsordre som indsatsen.
Til trådgevindsindsatser kommer installationsværktøjer i to brede stilarter, afhængigt af om indsatsen har en tang eller er tangfri. Tangless installation fjerner det separate tang-breaking-trin, som eliminerer et løst stykke wire, der ellers kan finde vej ind i en gearkasse eller et oliegalleri. Den enkelte procesfordel, ikke selve indsatsen, er ofte grunden til, at en producent går over til et tang-frit design. Ekstraktionsværktøj er modstykket, der bruges, når et slidt eller beskadiget skær skal ud uden at beskadige stamgevindet.
For selvskærende skær er installationsværktøjet normalt en driver, der går i indgreb med det indvendige gevind og påfører et kontrolleret moment. To variabler betyder noget: driveren må ikke falde ud under belastning, og installationsmomentet skal overvåges, fordi installationsmomentet er den tidligste og billigste indikator for, at pilothullet er ude af specifikation. Hvis installationsmomentet glider opad over et skift, er boret slidt.
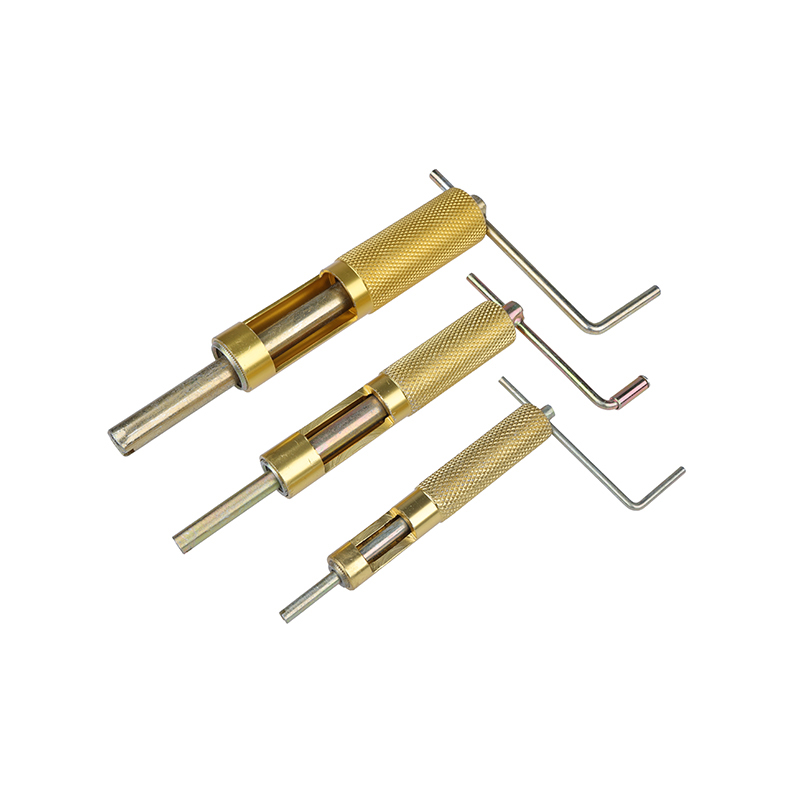 Installationsværktøj til trådindsætning Bruges til nøjagtigt at skrue trådgevindindsatser ind i forskårne huller, hvilket sikrer korrekt installation og justering. Værktøjet kan rumme forskellige størrelser trådgevind i... Se produkt →
Trådtap hører hjemme i den samme samtale. Spiralfløjtehaner løfter spåner ud af et blindt hul, hvilket gør dem til det sikrere valg, hvor et efterladt spån ville være en kvalitetsrisiko. Lige fløjtehaner er mere robuste og foretrækkes ofte i gennemgående huller og i materialer, der producerer korte, pulveragtige spåner. Valget mellem dem er en spånkontrolbeslutning, før det er en beslutning om skærehastighed.
Line reality check er dette. Hvis installationsprocessen har brug for begge hænder, en armatur og en drejningsmomentspecifikation, som operatøren skal huske, vil processen glide. Godt indsatsværktøj gør den korrekte installation til den nemmeste.
Kvalitet, sporbarhed og valg af producent af gevindindsatser til biler
For et fastgørelseselement, der koster nogle få øre, er leverandørrevisionen ude af proportion til prisen og fuldstændig proportional med risikoen. En indsatsfejl stopper ikke ved indsatsen. Det stopper leddet, samlingen og nogle gange køretøjet.
Start med dimensionsevne i stedet for certifikater alene. Bed om en kapacitetsundersøgelse af de kritiske dimensioner, hvilket for et skær normalt betyder hoveddiameteren, stigningsdiameteren, længden og for selvskærende typer, slidsgeometrien. Spørg derefter, hvordan disse dimensioner måles, med hvilken frekvens og med hvilken målestok. En producent, der ikke kan beskrive sin målerkontrol, beskriver en proces, der vil drive.
Materialets sporbarhed er det andet spørgsmål. Varmenumre, møllecertifikater og en forbindelse mellem stålpartiet og det færdige parti er det, der konverterer en indsats fra et forbrugsmateriale til en sikkerhedskomponent. For rustfri kvaliteter betyder et certifikat, der viser den faktiske karakter, 303, 304 eller 316, mere end etiketten på æsken.
Overfladefinish er det tredje spørgsmål, og det er det, der oftest springes over. Belægningstykkelse, vedhæftning og tilstedeværelsen af brintskørhedsaflastning efter plettering er alle relevante for en højstyrkestålfastgørelsesanordning. For skær er de største bekymringer tykkelseskontrol, som påvirker gevindpasningen, og ensartet dækning inde i spolen eller slidsen, hvilket påvirker korrosionslevetiden.
Det fjerde spørgsmål er kapacitet og kontinuitet. Et stort, stabilt forsyningsforhold betyder mere end et lavt første tilbud, fordi tekniske ændringer, kapacitetsnedskæringer og forsendelsesforstyrrelser er de begivenheder, der faktisk stopper produktionen. En partner med eget anlæg, egen maskinflåde og dokumenteret outputhistorik er nemmere at planlægge omkring end en forhandler med en god pris.
For det femte, se på bredden af sortimentet. En leverandør, der kan tilbyde den samme gevindfamilie i kulstofstål, zinkbelagt stål og rustfrit stål, plus de matchende haner, drivere og udtræksværktøjer, reducerer antallet af leverandører, du skal kvalificere dig. Denne konsolidering sparer ingeniørtid, og ingeniørtid er den knapste ressource i de fleste projekter. Du kan læse mere om virksomheden bag dette sortiment på vores virksomhedsprofilside .
Anvendelsesscenarier: Motor-, transmissions-, chassis- og EV-bakker
Den samme indsats opfører sig forskelligt alt efter hvor den sidder. Nogle få scenarier gentages på tværs af næsten alle køretøjsprogrammer, og valglogikken adskiller sig nok til, at de er værd at adskille.
Motor og transmissionHuse, dæksler og lejehætter af trykstøbt aluminium dominerer. Den termiske cykling er konstant, olietåge er til stede, og samlingen skal ofte overleve køretøjets levetid uden gen-drejningsmoment. Trådgevindindsatser med låsefunktion og nøglelåseindsatser er almindelige her. Prioriteter: fastholdelse efter vibration, stabil klembelastning ved 120 grader C og derover, og korrosionsbestandighed kompatibel med olie- og kølevæskeeksponering. | Chassis og karrosseristrukturBlandede materialesamlinger, høj galvanisk risiko og eksponering for vejsalt. Selvskærende indsatser optræder i aluminiumsunderrammer og i komposit- eller tyndvæggede strukturer, mens tre-huls indsatser tjener paneler for tynde til at banke. Prioriteter: korrosionsbestandighed, galvanisk kompatibilitet med den tilhørende fastgørelsesanordning og et repeterbart pilothul på en højvolumen linje. |
EV batteribakker og huseStore aluminiumskonstruktioner med mange gevindpunkter, strenge tætningskrav og lav tolerance for løst affald. Gevindindsatser og konverteringsmøtrikker gør det muligt for en enkelt aluminiumsstøbning at acceptere flere fastgørelsesstandarder. Prioriteter: absolut frihed fra løse spåner og knækkede tang, ensartet installationsmoment på tværs af hundredvis af punkter og ren procesdokumentation. | Jernbane og rumfartHøjer safety factors, longer service life and repair rather than replacement. Key-locking inserts and stainless wire thread inserts dominate, along with conversion nuts for legacy thread standards. Prioriteter: dokumenteret sporbarhed, gentagelig udtræksydelse og en dokumenteret reparationsprocedure, der fungerer i marken. |
På tværs af alle fire scenarier gælder ét mønster. Indsatsen vælges aldrig isoleret. Det vælges sammen med befæstelsen, hulprocessen og installationsværktøjet, og beslutningen valideres ved en udtrækstest på det faktiske produktionsmateriale frem for på en generisk teststang.
Reparation og vedligeholdelse: Afisolerede gevind og drænpropper
Ikke hver indsats går ind i en ny del. En betydelig del af efterspørgslen kommer fra reparation, og reparation har sine egne regler. De to mest almindelige opgaver er et afisoleret gevind i en blød støbning og en beskadiget afløbs- eller påfyldningsåbning.
For en strippet tråd er sekvensen ligetil, men ikke tilgivende. Mål det resterende hul, bor til den specificerede overstørrelse, bank med den korrekte STI-hane, og installer indsatsen i den specificerede dybde, normalt lidt under overfladen. At springe måletrinnet over er den sædvanlige årsag til en reparation, der fejler igen inden for en måned. Hvis hullet allerede er blevet repareret én gang, er en anden spole på samme sted muligvis ikke passende, og en nøglelåseindsats eller en konverteringsmøtrik bliver det bedste svar. Aluminiumsstøbegods er den mest almindelige vært, og der er en nyttig diskussion af skærets adfærd i aluminiumsreparationsarbejde i denne teknisk artikel om gevindreparation i aluminium .
Dræn- og påfyldningsporte er et andet problem. Fejlen er normalt en utæt eller beskadiget prop, ikke et afisoleret gevind, og løsningen afhænger af, om porten er et lige gevind forseglet med en skive eller et konisk gevind forseglet af interferens. En lige prop er afhængig af en pakningsflade og et kontrolleret moment, så overspænding beskadiger tætningsfladen i stedet for at forbedre tætningen. En konisk prop er afhængig af gevindindgreb, så antallet af vindinger betyder noget, og proppen bør ikke genbruges i det uendelige. At få tætningsprincippet rigtigt er vigtigere end materialekvaliteten, selvom en 316 rustfri prop er det fornuftige valg, hvor havnen ser vejsprøjtning eller udvaskning.
Ved flåde- og tungt udstyrsarbejde udføres begge reparationer normalt med komponenten på plads, hvilket betyder, at adgangen er begrænset, og renligheden er svær at vedligeholde. Det er et argument for at bruge tangløse indsatser i reparationssæt, fordi der ikke er nogen tang at bryde og hente.
Konfigurationskort: Matchende indsætningsstil til den chef, du har
Når to designs ser lige gyldige ud på papiret, er tiebreakeren normalt bossgeometrien. De fire nedenstående konfigurationer dækker de fleste beslutninger om en reel tegningsgennemgang.
Tykt nav, blødt materiale
En trådindsats i et tappet STI-hul. Bedste balance mellem udtræksstyrke, lille installationskonvolut og reparationsvenlighed. Brug en låsevariant, hvis samlingen ser vibrationer.
Tynd væg, én operation
En selvskærende indsats. Den skærer sit eget gevind i et kontrolleret pilothul og behøver ikke noget separat banketrin. Pilothulstolerance er det kritiske kontrolpunkt.
Høj vibration, hårdt materiale
En nøglelåsindsats. Nøgler låser kroppen mekanisk ind i grundmaterialet og fjerner enhver afhængighed af gevindfriktion. Større kuvert, højere pålidelighed.
Panelet er for tyndt til at trykke på
En tre-hullers gevindindsats, fastgjort med skruer, nitter eller stakning. Den flytter belastningen ind i flangen i stedet for pladetykkelsen og skal have adgang bag panelet.
At læse disse fire kort sammen giver et simpelt beslutningstræ. Hvis der er nok materiale til et tappet hul, og samlingen betyder noget, skal du bruge en trådindsats. Hvis der ikke er nok materiale, eller processen skal være et-trins, skal du bruge en selvskærende indsats. Hvis samlingen er sikkerhedskritisk, og vibrationerne er kraftige, skal du bruge en nøglelåsindsats. Hvis der slet ikke er nogen tykkelse, skal du bruge en indsats med tre huller. Alt andet, inklusive konverteringsmøtrikker og gevindpropper, løser et andet problem: tilpasning af en gevindstandard eller tætning af en port.
Omkostninger, leveringstid og indkøb Gevindindsatser til biler
Købsprisen for en indsats er næsten aldrig det største tal i beslutningen. Det, der betyder noget, er de samlede omkostninger for en samling, der fungerer, og det inkluderer værktøjet, processtyringen, skrothastigheden og omkostningerne ved et linjestop.
Tre omkostningsfaktorer ligger normalt over enhedsprisen. Den første er pilothuls- eller STI-hanekvalitet. En billig hane, der driver, producerer huller uden for specifikationen, og huller uden specifikationer producerer installationsmomentudsving, efterbearbejdning og skrot. Opgradering af vandhanen koster ofte mindre end at nedgradere indsatsen. Det andet er installationsværktøj. En driver, der kræver to hænder, bremser linjen og øger chancen for en fejljusteret installation. Den tredje er delsort. Hver ekstra skærstørrelse, som en plante lagerfører, tilføjer lagerbeholdning, risiko for forældelse og plukkefejl. Konsolidering til et lille antal gevindstørrelser, med en leverandør, der kan dække kulstofstål, forzinkede og rustfrie varianter af samme størrelse, reducerer halen af langsomtkørende lager.
Med hensyn til leveringstid handler de spørgsmål, der er værd at stille, om buffer, ikke om gennemsnit. Hvad er standardproduktionstiden, hvad er minimumsordremængden, og hvilken buffer findes der for de størrelser, der forbruges ugentligt? En leverandør, der kan have ensartede lagerbeholdninger på de hurtige størrelser, er mere værdifuld end en, der citerer tre dage kortere på en størrelse, du bestiller to gange om året.
For købere, der arbejder med en international grossist eller distributør, gælder den samme logik et niveau op. Distributørens mulighed for at spore et parti til et møllecertifikat afhænger af producentens egne optegnelser. Derfor er det værd at forstå fabrikken bag delen, ikke kun den enhed, der udsteder fakturaen. Konsistens på tværs af et stort månedligt volumen, en dokumenteret inspektionsrutine og en stabil maskinpark er egenskaberne, der holder en forsyningsledning stille.
Ofte stillede spørgsmål om gevindindsatser til biler
Det er de spørgsmål, der oftest dukker op i designgennemgange, kvalitetsmøder og tidlige leverandørsamtaler. Hvert svar er kort og praktisk, og hver enkelt antager, at du arbejder med en rigtig tegning og en rigtig produktionsproces.
Hvilket materiale er automotive gevindindsatser normalt lavet af?Kulstofstål med en zinkbaseret belægning er det mest almindelige, efterfulgt af 303, 304 og 316 rustfrit stål. Kulstofstål giver højere hårdhed og styrke til lavere omkostninger, mens rustfrit stål er valgt til korrosionsbestandighed. Det rigtige svar afhænger af miljøet og af boltmaterialet. |
Skal jeg bruge en trådindsats eller en selvskærende indsats?Brug en trådindsats, når fremspringet er tykt nok til et boret hul, og samlingen har brug for maksimal udtræksydelse med en lille installationskonvolut. Brug en selvskærende indsats, når materialet er blødt, væggen er tynd, og processen skal være et enkelt trin. Pilothulskontrol er kritisk i begge tilfælde. |
Hvilken pilothulstørrelse har jeg brug for til en selvskærende indsats?Det er materiale- og størrelsesspecifikt og er normalt angivet til et bånd på omtrent plus eller minus 0,05 mm på små metriske størrelser. Vurder det aldrig. Anmod om det anbefalede hul fra skærproducenten til dit nøjagtige materiale og din hårdhed, og bekræft det med en udtræks- og installationsmomentkontrol på produktionsstøbningen. |
Fungerer gevindindsatser til biler i aluminiumsmotorblokke?Ja, og dette er en af deres mest almindelige anvendelser. Aluminium er blødt i forhold til stål, så et direkte gevind i støbningen er det svage punkt. En indsats flytter det bærende gevind til stål eller rustfrit og spreder belastningen over en længere indgrebslængde, hvilket hæver udtræksmodstanden et godt stykke over et nøgent tappet hul. |
Hvordan forhindrer jeg en indsats i at bakke ud under vibration?Tre tilgange virker. Brug en låsetrådindsats, der griber bolten, brug en nøglelåsindsats, der låses mekanisk ind i grundmaterialet, eller ret samlingsdesignet, så bolten bevarer klembelastningen. Tilfældig vibrationstestning med måling af momenttab er den eneste pålidelige måde at bekræfte valget på. |
Er en indsats i rustfrit stål svagere end en kulstofstål?I samme størrelse og tilstand har austenitisk rustfrit materiale lavere hårdhed og kan ikke gennemhærdes, så dets udtræksydelse pr. volumenhed er generelt lavere. Den praktiske forskel er ofte lille sammenlignet med virkningen af hulkvalitet og indgrebslængde. Vælg rustfrit for korrosion, ikke for styrke. |
Kan jeg installere gevindindsatser til biler i hånden?For en enkelt reparation, ja, med den korrekte driver og en momentnøgle. Til produktion, nr. Håndinstallation introducerer variation i dybde, justering og drejningsmoment, og denne variation er det, der forårsager skærfejl. Produktionsinstallationen skal bruge en kontrolleret driver med overvåget drejningsmoment. |
Hvad skal jeg tjekke ved den første artikelinspektion af et indlæg?Kontroller hoved- og stigningsdiametrene, længden, slidsens eller nøglegeometrien, hvis relevant, belægningstykkelsen og materialecertifikatet. Kontroller derefter installationsmoment og udtræk på produktionsstøbningen. Dimensionskontrol alene vil ikke fange et misforhold mellem indsatsen og det overordnede materiale. |
Hvor dybt skal en indsats monteres?Normalt flugter til lidt under overfladen, efter producentens anvisninger. Dybde påvirker både den installerede gevindposition og belastningsfordelingen. For lavvandet reducerer indgreb og udtræk; for dybt kan forstyrre fastgørelseselementet eller lade indsatsen rage ud i en tætningsflade. |
Kan samme leverandør levere indsatser, haner og monteringsværktøj?Det er at foretrække. En enkelt kilde til skær, haner, drivere og udtræksværktøjer reducerer antallet af variable, når et led underpræsterer, og det fjerner den situation, hvor skærleverandøren og værktøjsleverandøren peger på hinanden under en kvalitetsundersøgelse. |
Hvor skal man hen
Hvis du er ved at vælge en familie, er den hurtigste vej at beskrive fugen i fire linjer: grundmateriale og hårdhed, gevindstørrelse, tilgængelig vægtykkelse, og om fugen ser vibrationer eller termisk cykling. Fra disse fire linjer indsnævres familien til en eller to kandidater, og det resterende arbejde er en udtrækstest på produktionsstøbningen.
Hvis du er ved punktet af sourcing, knytter spørgsmålene i denne artikel direkte til et leverandørspørgeskema. Spørg om dimensionsevne, materialesporbarhed, belægningskontrol, overvågning af installationsmoment og lagerpolitik for størrelser i hurtig bevægelse. Svarene vil adskille en producent, der kan understøtte et langt program, fra en, der kun kan udfylde en indkøbsordre.
To ressourcer på dette websted er værd at åbne næste gang. Den virksomheds- og fabriksprofil dækker produktionsgrundlaget, maskinflåden og kvalitetstilgangen bag produktsortimentet med gevindforbindelser. Derfra er produktsektionerne organiseret efter familie, så du kan flytte direkte fra en trådindsats til dens installationsværktøj eller fra en selvskærende indsats til den matchende hane, uden at forlade den samme forsyningskæde.
 Selvskærende gevindindsats i rustfrit stål Selvskærende gevindindsatser i rustfrit stål er fastgørelseselementer designet til at styrke gevindforbindelser. I modsætning til standardindsatser er de lavet af rustfrit stål, der leverer... Se produkt →
For hold, der planlægger et nyt program, er det praktiske næste trin et prøvesæt: en størrelse i hver af to eller tre kandidatfamilier, plus de matchende værktøjer, testet på din egen casting. Den test koster et par dage og en lille mængde materiale, og den fjerner næsten al den usikkerhed, der gør, at skærvalget føles svært i første omgang.